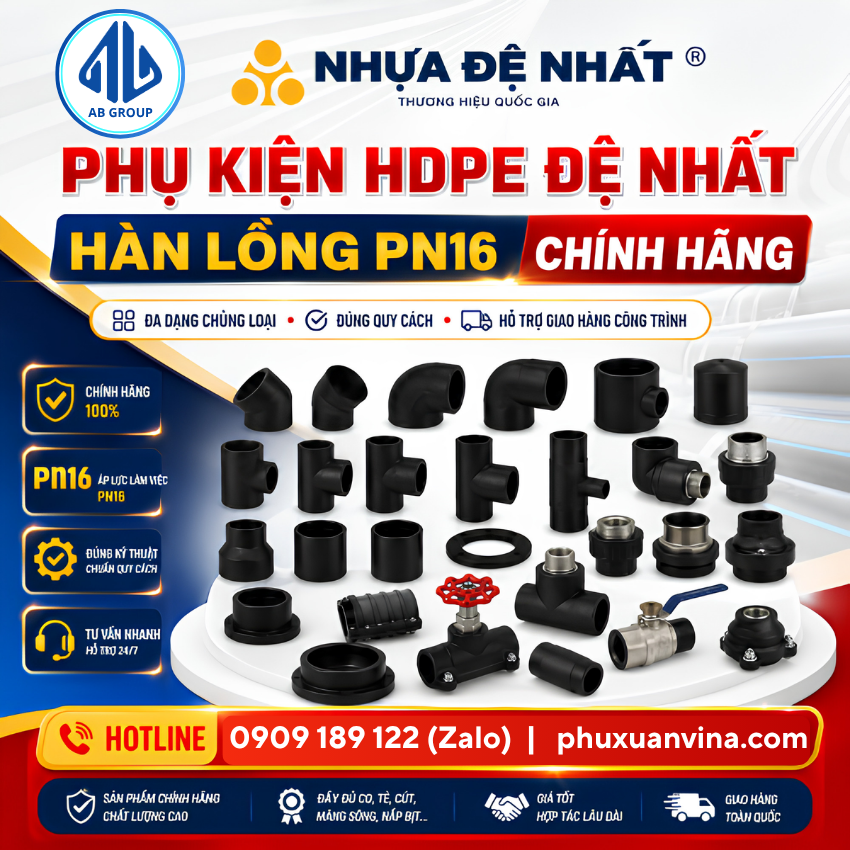
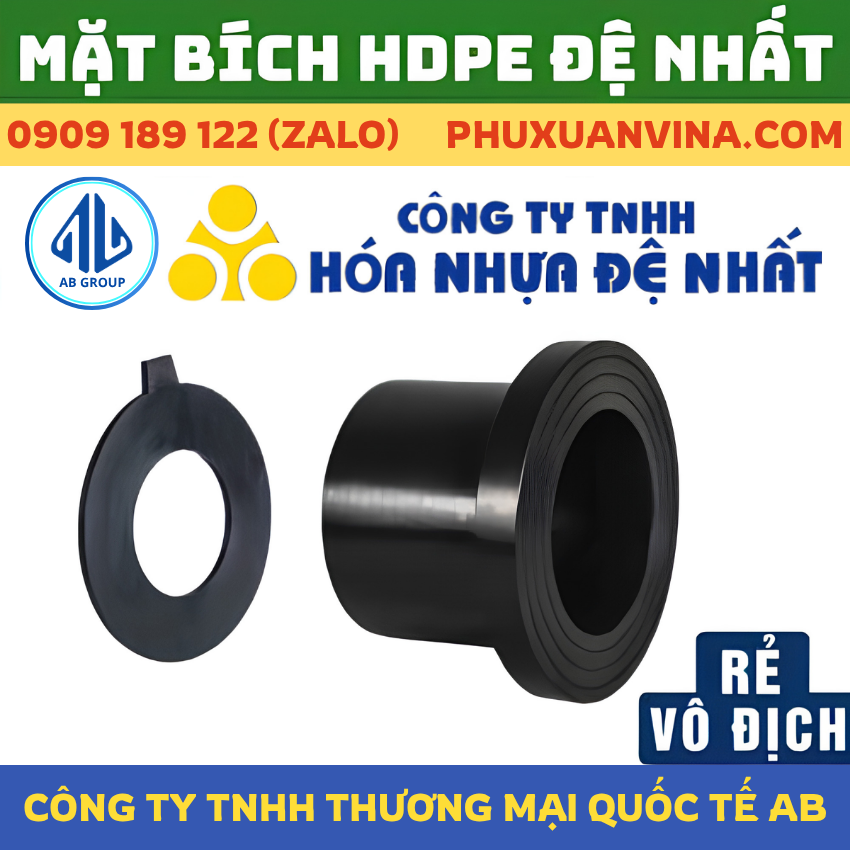
Mặt bích HDPE Đệ Nhất (đầu nối bích đúc / Stub End PE100) khẩu độ danh định từ D63 mm đến D1200 mm sản xuất theo tiêu chuẩn ISO 4427:2007 và TCVN 7305, chuyên dụng tạo liên kết cơ học chuyển tiếp tháo lắp giữa đường ống HDPE với van công nghiệp, máy bơm và hệ thống ống kim loại. Dòng sản phẩm đáp ứng dải áp lực danh định PN10, PN12.5 và PN16, thi công bằng phương pháp hàn nhiệt đối đầu đồng chất kết hợp vành bích thép lồng. Cập nhật chi tiết bảng giá niêm yết xuất xưởng 2026, quy trình 5 bước siết lực đối xứng chống rò rỉ và chính sách chiết khấu tốt nhất cho nhà thầu MEP từ tổng kho phân phối cấp 1 Phú Xuân Vina.
1. Bản Chất Kỹ Thuật & Cấu Tạo Cụm Mặt Bích HDPE Đệ Nhất
Trong thi công thực tế, phụ kiện này còn được gọi là đầu nối bích (Stub End) HDPE. Đây là cấu kiện đúc nguyên khối từ hợp chất nhựa nguyên sinh PE100, định hình bằng công nghệ ép phun áp lực cao. Cấu trúc bao gồm một đầu ống trơn để hàn đối đầu nhiệt đồng chất vào tuyến ống nhựa HDPE Đệ Nhất, trong khi đầu còn lại loe rộng thành một vành gờ chịu lực dọc trục.
Khác với các mối nối hàn cố định vĩnh viễn, kết nối mặt bích được thiết kế riêng cho các nút giao kỹ thuật cần tháo dỡ, bảo trì định kỳ hoặc chuyển tiếp vật liệu sang tuyến ống PVC Đệ Nhất, ống thép và thiết bị cơ khí.
Cấu Tạo Hoàn Chỉnh Của Cụm Kết Nối Bích
Một cụm liên kết mặt bích HDPE hoàn chỉnh trên công trường bắt buộc phải phối hợp đồng bộ giữa 5 chi tiết cơ học:
-
Đầu bích HDPE (Stub End): Chi tiết nhựa PE100 trực tiếp hàn giáp mối vào đầu ống chính, tạo gờ chặn tì lực cho vành thép.
-
Vành bích thép lồng (Backing Ring): Vành kim loại gia công sẵn các lỗ xỏ bulông theo tiêu chuẩn kỹ thuật (BS, DIN, ANSI, JIS), lồng tự do phía sau gờ Stub End để nhận và phân tán đều lực siết bulông.
-
Gioăng làm kín đàn hồi: Đệm EPDM hoặc cao su kỹ thuật đặt giữa hai mặt tiếp xúc, có nhiệm vụ điền đầy các vi xước bề mặt và ngăn ngừa rò rỉ áp lực thủy tĩnh.
-
Hệ bulông, đai ốc và long đền: Liên kết siết ép cơ học giữ vành thép và mặt bích của van/thiết bị.
-
Mặt bích đối ứng: Mặt bích kim loại tích hợp sẵn trên thân van cổng, van bướm, bơm tăng áp hoặc đầu bích của hệ thống ống thép chuyển tiếp.
>>>XEM THÊM: Cách Nối Ống HDPE Với Ống Thép Chuẩn Kỹ Thuật | Phú Xuân Vina
2. Quy Cách Danh Định & Cấp Áp Lực Mặt Bích Đúc Đệ Nhất (D63 – D1200)
Dòng phụ kiện mặt bích đúc – hàn đối đầu của Hóa Nhựa Đệ Nhất được chuẩn hóa theo dải kích thước rộng từ D63 mm đến D1200 mm. Cấp áp lực danh định (PN) được quy định chặt chẽ nhằm tối ưu hóa độ dày thành vách tương ứng với từng dải khẩu độ dòng chảy:
* Bảng tra cứu quy cách đầu bích PE (Flange Stub End) hàn đối đầu Đệ Nhất theo từng cỡ đường kính danh định và cấp áp suất tiêu chuẩn
| STT | Đường kính danh nghĩa | Cấp áp suất danh định (PN) |
|---|---|---|
| 1 | D63 | PN16 |
| 2 | D75 | PN16 |
| 3 | D90 | PN16 |
| 4 | D110 | PN16 |
| 5 | D125 | PN12.5 |
| 6 | D140 | PN16 |
| 7 | D160 | PN16 |
| 8 | D180 | PN12.5 |
| 9 | D200 | PN16 |
| 10 | D225 | PN12.5 |
| 11 | D250 | PN10 |
| 12 | D280 | PN10 |
| 13 | D315 | PN10 |
| 14 | D355 | PN10 |
| 15 | D400 | PN10 |
| 16 | D450 | PN10 |
| 17 | D500 | PN10 |
| 18 | D560 | PN10 |
| 19 | D630 | PN10 |
| 20 | D710 | PN10 |
| 21 | D800 | PN10 |
| 22 | D900 | PN10 |
| 23 | D1000 | PN10 |
| 24 | D1200 | PN10 |
Lưu ý kỹ thuật & thi công đấu nối cụm bích:
- Cấu tạo liên kết: Đầu bích HDPE (Stub End) hàn giáp mối đối đầu với thân ống[cite: 4, 9], kết hợp vành bích thép lồng (Flange Adapter/Backing Ring) và gioăng đệm cao su để siết bu-lông khi nối vào van, trạm bơm hoặc đường ống kim loại
- Tương thích cấp áp: Đảm bảo cấp áp lực PN của đầu bích tương thích với cấp áp lực của thân ống và tiêu chuẩn khoan lỗ bu-lông của vành thép (BS 4504, DIN 2501, JIS 10K/16K)
Nguyên lý kỹ thuật: Các cỡ ống từ D63 đến D200 chịu áp suất danh định tiêu chuẩn PN16 (16 bar), phù hợp cho các trạm bơm tăng áp và mạng lưới cấp nước chính. Đối với các khẩu độ lớn từ D250 đến D1200, cấp áp lực được định mức ở PN10 nhằm bảo toàn khả năng dẫn dòng và cân đối biên độ giãn nở nhiệt của cấu trúc vành nhựa.
>>>XEM THÊM: Bảng Tra Áp Lực Ống HDPE PN6, PN8, PN10, PN12.5, PN16, PN20 Chuẩn
3. Bảng Giá Mặt Bích HDPE Đệ Nhất 2026 (Cập Nhật Nhà Máy)
Dưới đây là bảng giá niêm yết chính thức áp dụng từ ngày 25/07/2026 cho dòng phụ kiện mặt bích HDPE đúc hàn đối đầu của Công ty TNHH Hóa Nhựa Đệ Nhất:
* Đơn vị tính: đồng/cái. Bảng giá niêm yết theo Bảng giá phụ kiện HDPE Đệ Nhất áp dụng từ ngày 25/07/2026.
| STT | Quy cách | Cấp áp suất (PN - bar) | Giá trước VAT (đồng/cái) | Giá thanh toán (đồng/cái) |
|---|---|---|---|---|
| 1 | D63 | PN16 | 31.000 | 33.480 |
| 2 | D75 | PN16 | 52.700 | 56.916 |
| 3 | D90 | PN16 | 69.300 | 74.844 |
| 4 | D110 | PN16 | 118.600 | 128.088 |
| 5 | D125 | PN12.5 | 142.400 | 153.792 |
| 6 | D140 | PN16 | 205.500 | 221.940 |
| 7 | D160 | PN16 | 290.700 | 313.956 |
| 8 | D180 | PN12.5 | 275.400 | 297.432 |
| 9 | D200 | PN16 | 497.300 | 537.084 |
| 10 | D225 | PN12.5 | 440.200 | 475.416 |
| 11 | D250 | PN10 | 456.200 | 492.696 |
| 12 | D280 | PN10 | 745.700 | 805.356 |
| 13 | D315 | PN10 | 712.100 | 769.068 |
| 14 | D355 | PN10 | 976.200 | 1.054.296 |
| 15 | D400 | PN10 | 1.418.400 | 1.531.872 |
| 16 | D450 | PN10 | 1.839.900 | 1.987.092 |
| 17 | D500 | PN10 | 2.763.600 | 2.984.688 |
| 18 | D560 | PN10 | 3.418.100 | 3.691.548 |
| 19 | D630 | PN10 | 4.072.400 | 4.398.192 |
| 20 | D710 | PN10 | 6.981.400 | 7.539.912 |
| 21 | D800 | PN10 | 9.017.500 | 9.738.900 |
| 22 | D900 | PN10 | 13.709.300 | 14.806.044 |
| 23 | D1000 | PN10 | 19.251.300 | 20.791.404 |
| 24 | D1200 | PN10 | 37.802.400 | 40.826.592 |
Lưu ý kỹ thuật & dự toán công trình:
- Cấu tạo liên kết: Dòng phụ kiện mặt bích đúc HDPE Đệ Nhất (Stub End) dùng để hàn giáp mối đối đầu trực tiếp vào thân ống HDPE, kết hợp vành bích thép lồng tự do, gioăng cao su đàn hồi và hệ bu-lông để kết nối chuyển tiếp với van khóa, máy bơm hoặc ống kim loại
- Tương thích kỹ thuật: Khi chọn mua, cần đối chiếu đồng bộ đường kính ngoài (OD/D), cấp áp lực danh định (PN/SDR) của tuyến ống và tiêu chuẩn khoan tâm lỗ bu-lông của vành thép đối ứng (BS, DIN, JIS, ANSI) để đảm bảo lắp khít hoàn toàn
- Chính sách chiết khấu thương mại: Bảng trên là đơn giá niêm yết xuất xưởng phục vụ lập dự toán ban đầu. Tùy thuộc vào khối lượng đơn hàng, tiến độ cấp hàng và địa điểm giao nhận tại chân công trình, tổng thầu sẽ được áp dụng tỷ lệ chiết khấu thương mại tối ưu
Lưu ý dự toán & thương mại:
-
Đơn giá trên là giá niêm yết từ catalogue nhà máy, chưa áp dụng tỷ lệ chiết khấu thương mại.
-
Giá thanh toán thực tế giao tại chân công trình sẽ phụ thuộc vào khối lượng đơn hàng, địa điểm bàn giao và tiến độ giải ngân của từng dự án. Phú Xuân Vina cam kết chính sách chiết khấu trực tiếp tối ưu cho các tổng thầu cơ điện và xây lắp hạ tầng.
-
Đối với các nhánh phân phối nước nóng chịu nhiệt tòa nhà hoặc phụ trợ xả thải, nhà thầu có thể kết hợp bóc tách đồng bộ cùng dòng ống PPR Đệ Nhất hoặc phụ kiện PVC Đệ Nhất để tiết giảm tổng mức đầu tư gói thầu.
>>>XEM THÊM: Bảng Giá Ống Nhựa Đệ Nhất
4. Nguyên Tắc Lựa Chọn Cụm Mặt Bích HDPE Chuẩn Thiết Kế MEP
Việc bóc tách khối lượng vật tư và chỉ định mã hàng cho cụm kết nối bích đòi hỏi kỹ sư MEP phải kiểm soát đồng thời 4 yếu tố hình học và cơ lý sau:
1. Phân Biệt Đường Kính Ngoài Ống (D/OD) Và Đường Kính Danh Nghĩa Của Thiết Bị (DN)
Đường kính ống HDPE được xác định bằng đường kính ngoài (ví dụ D110, D200, D315). Trong khi đó, các thiết bị cơ khí (van, máy bơm) lại sử dụng đường kính danh nghĩa trong lòng ống (DN). Không thể mặc định ống D110 sẽ lắp vừa van bích DN110. Trên thực tế, ống HDPE D110 thường liên kết tương thích với van mặt bích DN100; ống D200 tương thích với bích DN200; ống D315 tương thích với bích thép DN300.
2. Kiểm Soát Tính Tương Thích Về SDR Và Cấp Áp Lực PN
Mặt bích HDPE là một mắt xích trong chuỗi truyền tải thủy lực: Ống chính → Đầu bích Stub End → Vành thép → Gioăng → Bulông → Van/Thiết bị. Bắt buộc phải chọn đầu bích có cấp áp lực PN và tỷ số kích thước SDR tương đồng với thân ống chính. Nếu hàn một đầu bích có cấp áp lực thấp hơn hoặc có độ dày vách lệch pha vào ống, điểm nối sẽ xuất hiện gờ cản thủy lực và trở thành điểm xung yếu dễ bục vỡ nhất khi hệ thống xảy ra hiện tượng búa nước.
3. Đồng Bộ Hóa Tiêu Chuẩn Vành Bích Kim Loại (Backing Ring)
Hai mặt bích có cùng kích thước danh định DN nhưng khác tiêu chuẩn chế tạo sẽ không thể lắp ghép. Kỹ sư giám sát cần đối soát chính xác tiêu chuẩn khoan lỗ (đường kính vòng chia bulông PCD, số lượng lỗ, đường kính lỗ bulông) theo chuẩn quy định của hồ sơ thiết kế:
-
Chuẩn BS 4504 / DIN (EN 1092-1): Phổ biến trong hạ tầng cấp thoát nước đô thị.
-
Chuẩn JIS (JIS 10K, 16K): Thường gặp trong các dự án công nghiệp hoặc nhà xưởng có thiết bị xuất xứ châu Á.
-
Chuẩn ANSI / ASME B16.5: Tiêu chuẩn đường ống công nghiệp nặng và phòng cháy chữa cháy.
4. Quy Cách Cấu Thành Đơn Hàng Dự Án
Trong bảng giá của các nhà máy sản xuất nhựa, đơn giá "mặt bích HDPE" thông thường chỉ bao gồm chi tiết đầu bích nhựa Stub End. Do đó, khi lập đề xuất vật tư (BOQ), ban chỉ huy công trường cần làm rõ phạm vi cung ứng: chỉ mua đầu bích rời hay trọn bộ bao gồm cả vành thép mạ kẽm/inox, gioăng EPDM và hệ bulông đai ốc để tránh phát sinh thiếu hụt làm đình trệ công tác lắp đặt tại công trường.
>>>XEM THÊM: Chỉ Số SDR Trong Ống HDPE Là Gì? Công Thức Tính & Ý Nghĩa Kỹ Thuật
5. Quy Trình 5 Bước Thi Công Cụm Mặt Bích HDPE Hàn Đối Đầu Chuẩn Kỹ Thuật
Thao tác thi công cụm mặt bích hàn đối đầu đòi hỏi tính kỷ luật cơ học cao nhằm loại bỏ hiện tượng lệch tâm trục hoặc cong vênh vành bích khi siết bulông. Đội ngũ thi công cần tuân thủ tuần tự 5 bước kỹ thuật sau:
Bước 1: Kiểm Tra Vật Tư & Lồng Vành Thép Vào Đầu Ống
Rà soát chứng chỉ xuất xưởng CO/CQ của ống và phụ kiện. Cắt phẳng đầu ống HDPE vuông góc 90° so với tim trục và làm sạch bavia cơ học. Lưu ý sống còn: Bắt buộc phải xỏ lồng vành bích thép (Backing Ring) vào thân ống HDPE trước khi gá kẹp vào máy hàn. Nếu hàn xong đầu bích Stub End mới phát hiện chưa lồng vành thép, mối nối bắt buộc phải cắt bỏ toàn bộ để làm lại từ đầu.
Bước 2: Kẹp Ngàm Đồng Trục & Bào Phẳng Tiếp Diện
Đưa đầu ống và đầu bích Stub End vào khung gá kẹp của máy hàn nhiệt thủy lực. Căn chỉnh tim trục đạt độ đồng tâm cơ học tuyệt đối. Sử dụng đĩa bào phay phẳng song song hai mặt tiếp xúc cho đến khi tạo ra phoi nhựa mỏng cuộn đều. Dùng khăn sạch không xơ tẩm cồn công nghiệp lau sạch bụi cát, dầu mỡ trên bề mặt hàn.
Bước 3: Gia Nhiệt Tạo Gờ & Ngậm Ép Thủy Lực
Thiết lập đĩa nhiệt ở dải nhiệt độ chuẩn 210°C – 220°C. Đưa mâm nhiệt vào giữa và tăng áp lực ép thủy lực hai mặt cắt vào bàn nhiệt cho đến khi tạo gờ nhựa nóng chảy đều xung quanh chu vi theo đúng barem độ dày ống. Giảm áp suất về mức ngâm nhiệt đủ thời gian tiêu chuẩn. Nhanh chóng rút mâm nhiệt ra và ép chặt hai mặt nhựa nóng chảy vào nhau dưới áp lực nén P1.
Bước 4: Ninh Kết Nguội Tự Nhiên Tuyệt Đối
Duy trì áp lực nén cố định trên máy hàn trong suốt thời gian làm nguội. Quá trình này phải diễn ra hoàn toàn tự nhiên bằng không khí môi trường; nghiêm cấm tưới nước lạnh hoặc dùng khí nén làm mát cưỡng bức vì sự sốc nhiệt sẽ làm đứt gãy mạch liên kết polymer, tạo ứng suất dư gây nứt giòn mối hàn khi vận hành áp lực cao.
Bước 5: Căn Chỉnh Gioăng & Siết Bulông Lực Kép Đối Xứng
Sau khi mối hàn nguội hoàn toàn, tháo ngàm kẹp máy hàn. Kéo trượt vành thép tì sát vào vai lưng của đầu bích Stub End. Xoay vành thép tự do để căn chỉnh các lỗ bulông khớp chính xác với tâm lỗ của mặt bích van/thiết bị đối ứng. Đặt gioăng EPDM vào đúng tâm rãnh tiếp xúc. Tiến hành xỏ bulông và sử dụng cờ lê lực (torque wrench) siết theo nguyên tắc đối xứng chéo hình sao qua nhiều lượt tăng dần lực nén. Phương pháp này giúp lực ép phân bố đồng đều trên toàn bộ chu vi vành làm kín, triệt tiêu hoàn toàn nguy cơ kênh vênh bích và xì hở lưu chất.
>>>XEM THÊM: Bảng Thông Số Hàn Ống HDPE Chuẩn Kỹ Thuật | Phú Xuân Vina
6. Giải Đáp Kỹ Thuật Thường Gặp Về Mặt Bích HDPE (FAQ)
Mặt bích HDPE (Stub End) và vành bích thép (Backing Ring) có thể thay thế lẫn nhau không?
Không thể thay thế mà đây là hai thành phần bắt buộc phải kết hợp đồng thời để tạo nên một liên kết cơ học hoàn chỉnh. Đầu bích Stub End bằng nhựa PE100 đóng vai trò tạo gờ chặn và làm kín dòng chất lỏng. Trong khi đó, vành thép lồng phía sau đóng vai trò là khung xương chịu lực kéo cơ học và phân bổ đều lực siết từ hệ bulông kim loại, ngăn ngừa hiện tượng vành nhựa bị dập móp cục bộ.
Tại sao không nên siết bulông mặt bích bằng súng xiết ốc hoặc dùng lực siết quá mức?
Nhựa HDPE là vật liệu nhiệt dẻo có tính biến dạng đàn hồi. Việc dùng súng xiết tác động lực đột ngột hoặc siết bulông quá lực quy định sẽ làm gãy nứt vai vành nhựa Stub End, xé rách đệm gioăng EPDM và làm cong vênh mặt bích. Kỹ thuật viên bắt buộc phải dùng cờ lê lực (torque wrench) siết thủ công theo sơ đồ chéo góc đối xứng để lực ép nén phân bổ đồng đều trên toàn bộ tiết diện.
Có thể hàn mặt bích HDPE Đệ Nhất vào đường ống của hãng khác (Bình Minh, Tiền Phong) không?
Hoàn toàn có thể hàn được và đảm bảo độ bền liên kết nếu cả ống và phụ kiện đều được sản xuất từ hợp chất hạt nhựa nguyên sinh PE100 (hoặc cùng mác PE80), có cùng đường kính ngoài danh nghĩa (OD) và cùng dải cấp áp lực (tương thích chỉ số SDR).
>>>XEM THÊM: 7 Lỗi Hàn Ống HDPE Thường Gặp & Cách Khắc Phục | Phú Xuân Vina
7. Năng Lực Phân Phối & Gia Công Phụ Kiện Ngành Nước Tại Phú Xuân Vina
Việc chủ động tiến độ và đồng bộ hóa vật tư tại chân công trình là nhân tố quyết định hiệu quả tài chính của các nhà thầu thi công hạ tầng. CÔNG TY TNHH THƯƠNG MẠI QUỐC TẾ AB (Phú Xuân Vina) khẳng định vị thế đối tác chiến lược hàng đầu với các giá trị cung ứng cốt lõi:
-
Tổng kho phân phối cấp 1 chính hãng: Đại diện phân phối trực tiếp các thương hiệu ống nhựa hạ tầng uy tín hàng đầu: Nhựa Bình Minh, Nhựa Tiền Phong, Nhựa Đệ Nhất, Hoa Sen... Mọi lô hàng xuất kho đều cung cấp đầy đủ hồ sơ pháp lý, biên bản kiểm định xuất xưởng (CO/CQ) và hóa đơn GTGT phục vụ công tác nghiệm thu vật liệu đầu vào.
-
Xưởng gia công cơ khí & phụ kiện theo bản vẽ: Bên cạnh các dòng phụ kiện đúc khuôn áp lực, chúng tôi sở hữu xưởng gia công chuyên biệt phục vụ chế tác các cụm mặt bích lệch tâm, ba chạc chữ Y, côn thu phân đoạn và các chi tiết phi tiêu chuẩn khổ lớn từ D110 đến D1200 cho các nút giao kỹ thuật phức tạp.
-
Chính sách chiết khấu trực tiếp tối ưu: Cơ chế giá phân phối gốc, hỗ trợ tối đa bài toán lập dự toán dự thầu và tối ưu hóa ngân sách vật tư cho nhà thầu MEP.
-
Dịch vụ điều phối vận tải tận chân công trình: Đội xe tải, xe cẩu tự hành chuyên dụng sẵn sàng giao hàng nhanh chóng, an toàn đến khắp các công trình tại TP. Hồ Chí Minh, các tỉnh Đông Nam Bộ, Tây Nam Bộ và khu vực Tây Nguyên.
>>>XEM THÊM: Tổng Kho Phân Phối Ống Nhựa Cấp Thoát Nước Tại Miền Nam Giá Tốt Nhất
BAN KỸ THUẬT & DỰ ÁN — CÔNG TY TNHH THƯƠNG MẠI QUỐC TẾ AB
- Vị thế: Tổng kho phân phối cấp 1 vật tư đường ống cấp thoát nước hạ tầng, ống luồn cáp điện và phụ kiện công nghiệp quy mô lớn.
- Đối tác chiến lược: Nhựa Bình Minh, Nhựa Tiền Phong, Nhựa Đệ Nhất, Nhựa Đồng Nai, Hoa Sen.
- Năng lực đặc thù: Xưởng trực tiếp gia công phụ kiện kỹ thuật uPVC & HDPE khẩu độ lớn theo bản vẽ công trình.
- Văn phòng giao dịch: 1057 đường Tỉnh Lộ 43, Khu Phố 2, Phường Tam Bình, Thành phố Hồ Chí Minh, Việt Nam.
- Hotline / Zalo tư vấn & báo giá: 0909 189 122 – 0902 758 938
- Email: congtyphuxuansg@gmail.com
- Website chính thức: phuxuanvina.com | abgroup.vn
Xem Thêm Quy Cách Và Đơn Giá Của Nhà Sản Xuất
Trân trọng gửi đến bạn đọc quy cách và bảng giá của các thường hiệu Bình Minh, Tiền Phong, Đệ Nhất, Hoa Sen, Đồng Nai ...
PHÚ XUÂN PHÂN PHỐI ỐNG NHỰA - TIỀN PHONG - BÌNH MINH - ĐỆ NHẤT - ĐỒNG NAI - OSPEN - SAM PHÚ - VAN VÀ PHỤ KIỆN KIM LOẠI

BẢNG GIÁ NHỰA BÌNH MINH MỚI NHẤT
| BẢNG GIÁ ỐNG NHỰA PVC BÌNH MINH |
| BẢNG GIÁ ỐNG NHỰA PPR BÌNH MINH |
| BẢNG GIÁ ỐNG NHỰA HDPE BÌNH MINH |
| BẢNG GIÁ ỐNG HDPE GÂN THÀNH ĐÔI BÌNH MINH |
BẢNG GIÁ ỐNG VÀ PHỤ KIỆN NHỰA TIỀN PHONG
BẢNG GIÁ NHỰA ĐỒNG NAI
| BẢNG GIÁ ỐNG NHỰA PVC ĐỒNG NAI |
| BẢNG GIÁ ỐNG NHỰA PPR ĐỒNG NAI |
| BẢNG GIÁ ỐNG NHỰA HDPE ĐỒNG NAI |
BẢNG GIÁ NHỰA ĐỆ NHẤT
| BẢNG GIÁ ỐNG NHỰA PVC ĐỆ NHẤT |
| BẢNG GIÁ ỐNG NHỰA PPR ĐỆ NHẤT |
| BẢNG GIÁ ỐNG NHỰA HDPE ĐỆ NHẤT |
QUY CÁCH ỐNG NHỰA CÁC HÃNG
VAN VÀ PHỤ KIỆN KIM LOẠI
| VAN KIM LOẠI - ĐỒNG - INOX |
| PHỤ KIỆN KIM LOẠI - GANG - INOX |
| VẬT TƯ PHỤ: CÙM TREO TY REN - CẦU CHẮN RÁC |
MÁY HÀN ỐNG NHỰA
| MÁY HÀN ỐNG NHỰA PPR |
| MÁY HÀN ỐNG NHỰA HDPE |
| MÁY HÀN ỐNG NHỰA HDPE ĐIỆN TRỞ |