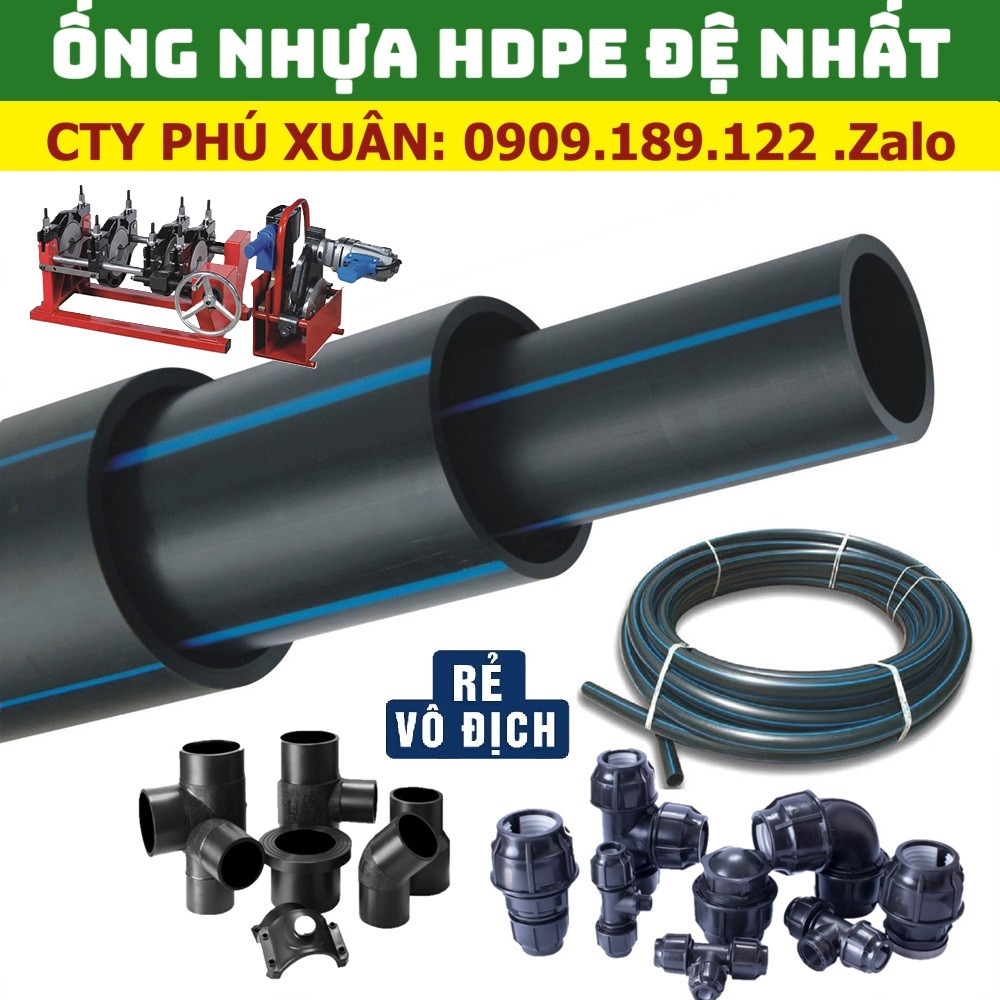
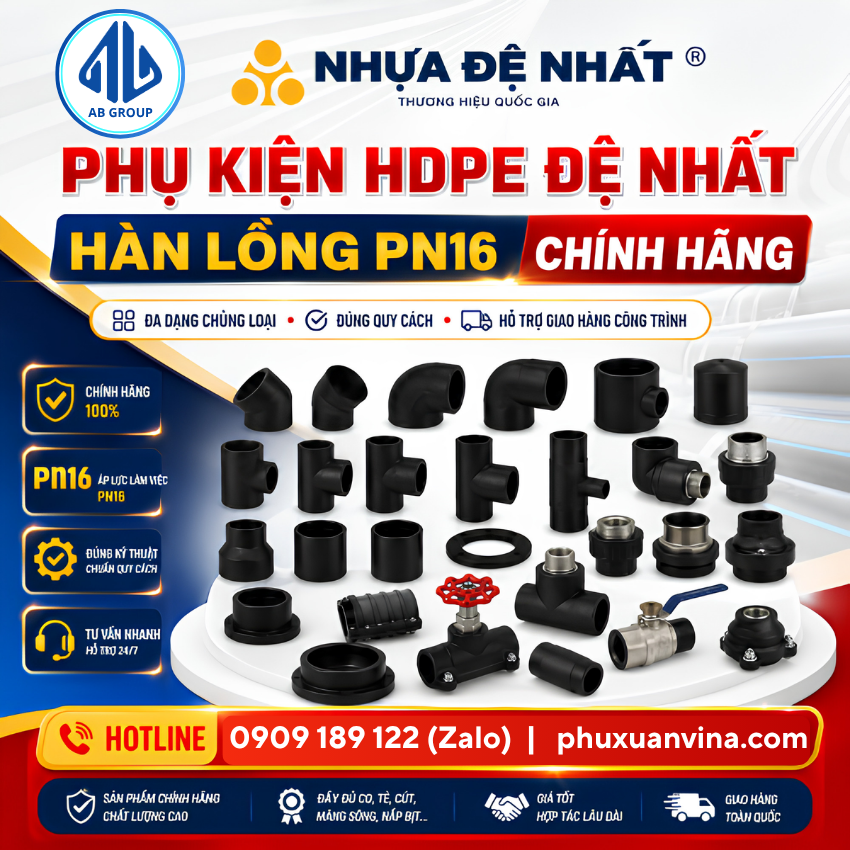
Phụ kiện HDPE hàn Đệ Nhất sản xuất từ 100% hợp chất hạt nhựa nguyên sinh PE100 theo tiêu chuẩn ISO 4427:2007, chuyên dụng đấu nối cho các hệ thống cấp thoát nước đô thị và truyền tải áp lực ngầm công nghiệp. Hệ phụ kiện gồm 3 nhóm giải pháp chính: hàn lồng đúc (D20 – D63, PN16), hàn đối đầu đúc (D63 – D630, PN10 – PN16) và phụ kiện hàn phân đoạn gia công khẩu độ lớn từ D90 đến D1200 mm. Cập nhật bảng giá dự toán, hướng dẫn thông số kỹ thuật gia nhiệt nóng chảy và chính sách chiết khấu nhà thầu tốt nhất từ tổng kho phân phối cấp 1 Phú Xuân Vina (AB Group).
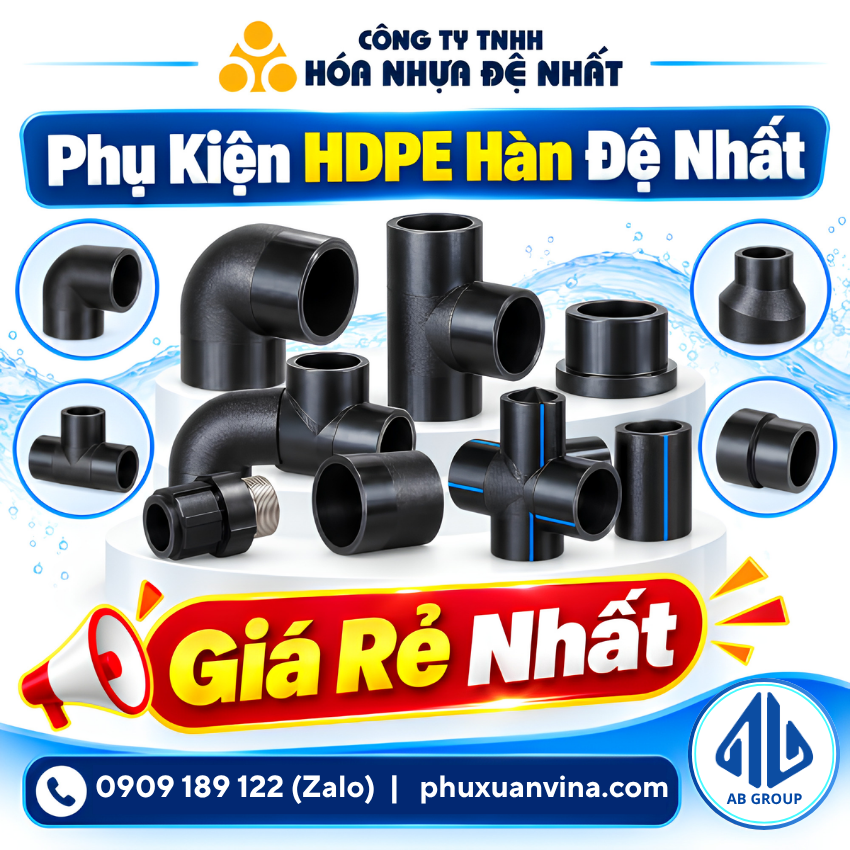
1. Phân Loại Phụ Kiện HDPE Hàn Đệ Nhất Theo Công Nghệ Đấu Nối Hiện Trường
Tùy thuộc vào khẩu độ đường kính danh nghĩa (DN), áp suất thiết kế hệ thống và không gian thi công thực tế tại hào kỹ thuật, hệ phụ kiện HDPE hàn Đệ Nhất được quy hoạch thành 3 phân nhóm công nghệ chuyên biệt:
1.1. Phụ Kiện HDPE Đúc Hàn Lồng (Socket Fusion)
Nhóm cấu kiện này liên kết dựa trên cơ chế nung chảy đồng thời bề mặt ngoài của đầu ống và lòng trong của phụ kiện thông qua đầu gia nhiệt của máy hàn nhiệt cầm tay, sau đó lồng ép cưỡng bức để tái kết tinh phân tử:
-
Khẩu độ danh định: D20 mm đến D63 mm.
-
Áp suất danh định: Cấp áp lực tiêu chuẩn PN16 (16 bar).
-
Ứng dụng thực tế: Tối ưu cho các tuyến ống nhánh phân phối, mạng lưới cấp nước sinh hoạt trục đứng trong tòa nhà, trạm cấp nước hộ gia đình hoặc các hố van, hộp gen kỹ thuật chật hẹp không đưa được máy hàn đối đầu vào thao tác.
-
Quy cách phổ biến: Nối thẳng (măng sông), co 90°, tê đều, phụ kiện chuyển tiếp ren thau (ren trong, ren ngoài) tích hợp cho thiết bị cơ điện. Trong các hệ thống dẫn nước sinh hoạt nóng lạnh tòa nhà, nhà thầu cũng có thể phối hợp giải pháp cùng dòng ống PPR Đệ Nhất để đồng bộ hóa vật tư chịu nhiệt.
1.2. Phụ Kiện HDPE Đúc Hàn Đối Đầu (Butt Fusion)
Cấu kiện được định hình nguyên khối bằng công nghệ đúc ép phun áp lực cao. Hai đầu tiếp xúc được vát phẳng để hàn giáp mối trực tiếp với thân ống thông qua máy hàn nhiệt đối đầu thủy lực hoặc máy hàn cơ:
-
Khẩu độ danh định: D63 mm đến D630 mm (riêng chi tiết đầu vành bích PE stub end mở rộng lên đến D1200 mm).
-
Áp suất danh định: Đáp ứng dải cấp áp PN10, PN12.5 và PN16.
-
Ưu điểm thủy lực: Bề mặt lòng trong trơn láng, hệ số nhám cực thấp giúp triệt tiêu tổn thất cột áp dọc đường, không tạo gờ nghẽn dòng chảy và chịu được các biến dạng trượt của nền địa chất.
-
Quy cách thông dụng:
-
Co 90° hàn đối đầu: Bẻ góc tuyến ống vuông góc theo quy hoạch mặt bằng.
-
Lơi 45° hàn đối đầu: Giảm thiểu trở lực va đập thủy lực và chuyển hướng dòng chảy êm thuận.
-
Tê đều và tê giảm: Tách nhánh vuông góc đồng cấp hoặc thu nhỏ tiết diện dòng nhánh.
-
Côn thu (nối giảm): Chuyển tiếp khẩu độ giữa hai kích thước ống khác nhau.
-
Đầu bích PE (Stub End): Kết hợp vành bích thép lỏng mạ kẽm hoặc inox để chuyển tiếp sang van công nghiệp, đồng hồ đo lưu lượng hoặc đấu nối vào hệ thống kim loại.
-
1.3. Phụ Kiện HDPE Hàn Gia Công Định Hình Từ Phôi Ống (Fabricated)
-
Phương pháp chế tạo: Chế tác tại xưởng bằng cách cắt vát góc chính xác từ các đoạn thân ống chính hãng Đệ Nhất đạt chuẩn ISO 4427:2007, sau đó ghép nối định hình trên máy hàn phân đoạn nhiệt tự động.
-
Dải kích thước: Khẩu độ lớn từ D90 mm đến D800 mm – D1200 mm.
-
Ứng dụng chuyên biệt: Giải quyết bài toán mặt bằng cho các nút giao phi tiêu chuẩn mà khuôn đúc nhà máy không đáp ứng được: ba chạc chữ Y (45°, 60°), tứ thông, tê xiên, côn lệch tâm hoặc cút góc phân đoạn khẩu độ lớn.
>>>XEM THÊM: Nhận Gia Công Phụ Kiện uPVC - HDPE Phi Tiêu Chuẩn Cho Dự Án MEP
2. Bảng Giá Phụ Kiện HDPE Đúc Đệ Nhất (Hàn Lồng & Hàn Đối Đầu)
Bảng đơn giá dự toán phụ kiện HDPE Đệ Nhất nguyên khối PE100 phục vụ bóc tách khối lượng công trình:
Bảng Giá Tham Khảo Phụ Kiện HDPE Đúc Đệ Nhất (Hàn Đối Đầu & Hàn Lồng)
* Đơn vị tính: VNĐ/cái. Bảng giá niêm yết áp dụng cho phụ kiện đúc nguyên khối chịu áp lực PN16.
| STT | Tên sản phẩm | Quy cách (mm) | Kiểu hàn | Cấp áp (PN) | Đơn giá trước VAT | Giá thanh toán (VAT) |
|---|---|---|---|---|---|---|
| 1 | Nối thẳng (Socket) | D20 | Hàn lồng | PN16 | 2.500 | 2.700 |
| 2 | Nối thẳng (Socket) | D63 | Hàn lồng | PN16 | 24.800 | 26.784 |
| 3 | Co 90° (Elbow) | D25 | Hàn lồng | PN16 | 6.000 | 6.480 |
| 4 | Co 90° (Elbow) | D63 | Hàn lồng | PN16 | 48.000 | 51.840 |
| 5 | Tê đều (Tee) | D32 | Hàn lồng | PN16 | 13.500 | 14.580 |
| 6 | Tê đều (Tee) | D63 | Hàn lồng | PN16 | 63.700 | 68.796 |
| 7 | Co 90° đúc | D63 | Hàn đối đầu | PN16 | 59.900 | 64.692 |
| 8 | Co 90° đúc | D90 | Hàn đối đầu | PN16 | 160.500 | 173.340 |
| 9 | Co 90° đúc | D110 | Hàn đối đầu | PN16 | 258.500 | 279.180 |
| 10 | Co 90° đúc | D160 | Hàn đối đầu | PN16 | 587.300 | 634.284 |
| 11 | Co 90° đúc | D200 | Hàn đối đầu | PN16 | 1.060.800 | 1.145.664 |
| 12 | Tê đều đúc | D63 | Hàn đối đầu | PN16 | 80.800 | 87.264 |
| 13 | Tê đều đúc | D90 | Hàn đối đầu | PN16 | 216.700 | 234.036 |
| 14 | Tê đều đúc | D110 | Hàn đối đầu | PN16 | 338.300 | 365.364 |
| 15 | Tê đều đúc | D160 | Hàn đối đầu | PN16 | 967.500 | 1.044.900 |
| 16 | Mặt bích PE | D90 | Hàn đối đầu | PN16 | 94.500 | 102.060 |
| 17 | Mặt bích PE | D110 | Hàn đối đầu | PN16 | 169.200 | 182.736 |
| 18 | Mặt bích PE | D160 | Hàn đối đầu | PN16 | 324.900 | 350.892 |
| 19 | Mặt bích PE | D200 | Hàn đối đầu | PN16 | 663.000 | 716.040 |
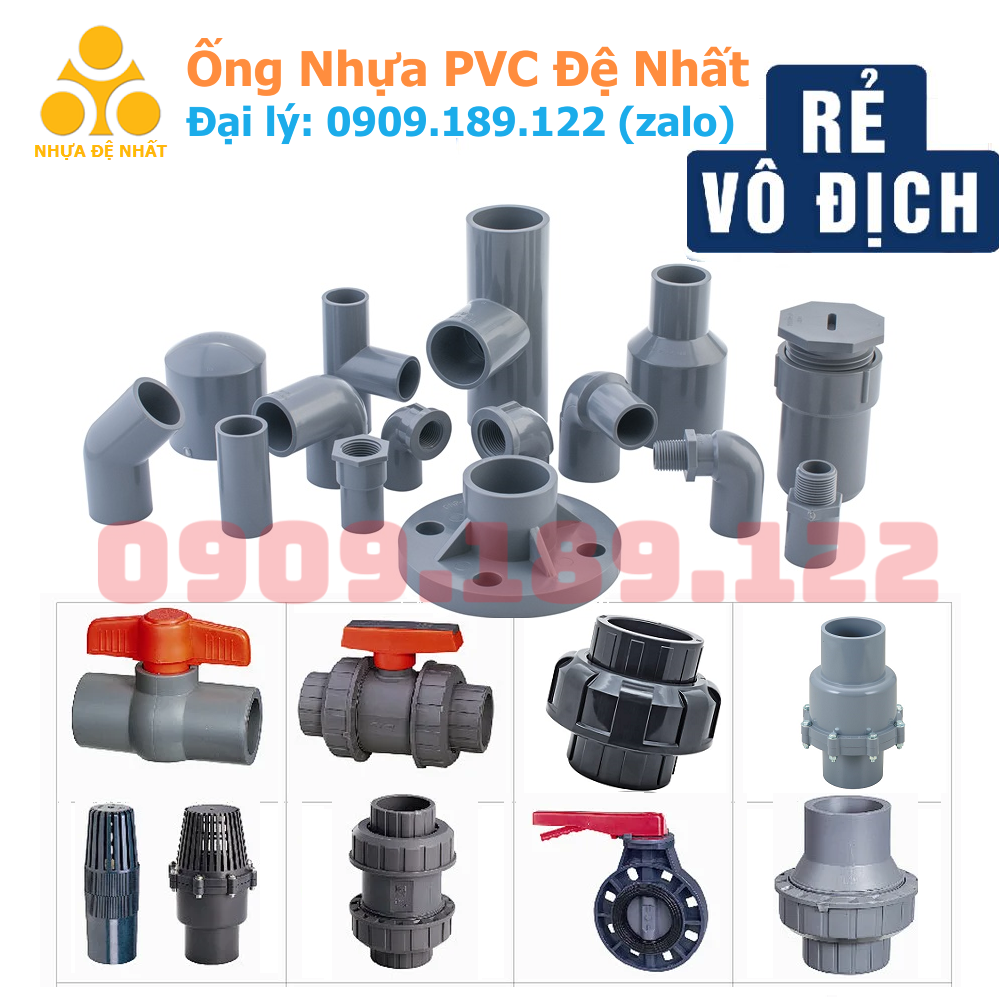
*Lưu ý: Bảng giá niêm yết từ nhà máy có thể điều chỉnh theo từng giai đoạn biến động của hạt nhựa PE100 thế giới. Đối với các tuyến ống thoát nước trọng lực không yêu cầu áp suất tĩnh, nhà thầu có thể nghiên cứu bổ sung giải pháp ống PVC Đệ Nhất kết hợp hệ thống phụ kiện PVC Đệ Nhất để tối ưu hóa bài toán kinh tế tổng thể.
>>>XEM THÊM: Bảng Giá Ống Nhựa Đệ Nhất
3. Quy Trình Kiểm Soát Kỹ Thuật Khi Thi Công Hàn Phụ Kiện HDPE
Để đảm bảo mối nối polymer đạt độ bền vận hành trên 50 năm và đáp ứng nghiêm ngặt bước thử nghiệm áp lực thủy tĩnh hiện trường, kỹ sư giám sát và tổ đội thi công cần tuân thủ 4 nguyên tắc kỹ thuật cốt lõi:
-
Xử lý bề mặt tiếp xúc: Vệ sinh triệt để bụi cát, bùn đất và dầu mỡ bám dính tại vùng hàn. Với phương pháp hàn đối đầu nhiệt, bắt buộc phải dùng đĩa bào chuyên dụng để phay phẳng hai đầu tiếp xúc, triệt tiêu khe hở và gọt sạch lớp oxy hóa bề mặt trước khi áp đĩa nhiệt.
-
Kiểm soát thông số nhiệt độ đĩa hàn: Duy trì nhiệt độ mặt bàn nhiệt tiêu chuẩn trong biên độ khắt khe từ 200°C – 220°C. Tuyệt đối không thực hiện chu trình ép khi bàn nhiệt chưa đủ nhiệt độ nung chảy hoặc để nhiệt quá cao làm phân hủy, cháy đen cấu trúc phân tử nhựa PE100.
-
Kiểm soát áp lực ép và thời gian ninh kết tự nhiên: Sau khi kết thúc giai đoạn ngâm nhiệt theo độ dày thành ống, thao tác rút đĩa nhiệt phải dứt khoát và lập tức ép hai mặt đầu tiếp xúc với áp suất thiết kế (P1). Bắt buộc duy trì áp suất cố định trong suốt giai đoạn làm nguội; nghiêm cấm tưới nước lạnh hoặc dùng quạt gió cưỡng bức vì sẽ gây ứng suất dư nội tại làm nứt gãy giòn đường hàn.
-
Tính tương thích về cấp áp lực (PN/SDR): Phụ kiện đúc và thân ống hàn phải có cùng chỉ số cấp áp danh định PN hoặc tương thích về chỉ số kích thước SDR. Tránh hiện tượng chênh lệch chiều dày thành ống quá mức dẫn đến đường gờ hàn nở không đều, tạo khuyết tật thắt cổ chai làm cản trở dòng chảy lưu chất.
>>>XEM THÊM: Bảng Thông Số Hàn Ống HDPE Chuẩn Kỹ Thuật | Phú Xuân Vina
4. Giải Đáp Kỹ Thuật Hiện Trường Thường Gặp (FAQ)
Phụ kiện HDPE hàn lồng và hàn đối đầu khác nhau như thế nào về biện pháp thi công?
Phụ kiện hàn lồng (D20 – D63) hoạt động theo nguyên lý lòng trong phụ kiện ôm trùm bên ngoài đầu ống, gia nhiệt đồng thời bằng đầu hàn máy nhiệt cầm tay. Phụ kiện hàn đối đầu (D63 – D630) có đường kính ngoài bằng đúng thân ống, hai mặt đầu được kẹp phẳng trên máy hàn thủy lực chuyên dụng, gia nhiệt nóng chảy rồi ép dính trực diện dưới áp suất định mức.
Có thể hàn lẫn ống HDPE Tiền Phong hoặc Bình Minh với phụ kiện Đệ Nhất không?
Hoàn toàn được. Các thương hiệu ống và phụ kiện đều sản xuất theo quy chuẩn tiêu chuẩn quốc gia TCVN 7305 / ISO 4427. Mối hàn đảm bảo độ bám dính phân tử tuyệt đối khi cả hai cấu kiện cùng sử dụng hạt nhựa nguyên sinh PE100 (hoặc PE80), tương đồng về đường kính danh nghĩa (DN) và có cùng cấp áp lực/độ dày thành ống (SDR/PN).
Phụ kiện hàn gia công HDPE Đệ Nhất có đầy đủ hồ sơ nghiệm thu kỹ thuật không?
Toàn bộ phụ kiện gia công chuẩn kỹ thuật do xưởng sản xuất chế tác đều sử dụng phôi ống HDPE Đệ Nhất chính hãng, đạt tiêu chuẩn kiểm nghiệm xuất xưởng theo ISO 4427:2007. Mọi lô hàng giao đến công trình đều cung cấp đầy đủ chứng chỉ xuất xưởng (CO/CQ) và phiếu kết quả thử nghiệm áp suất thủy tĩnh phục vụ công tác nghiệm thu vật tư đầu vào của ban quản lý dự án.
>>>XEM THÊM: 7 Lỗi Hàn Ống HDPE Thường Gặp & Cách Khắc Phục | Phú Xuân Vina
5. Năng Lực Phân Phối Cấp 1 & Cung Ứng Dự Án Tại Phú Xuân Vina (AB Group)
Nhằm loại bỏ rủi ro mua phải các dòng phụ kiện tái sinh trôi nổi, sai lệch chuẩn SDR gây bục vỡ mối nối ngầm, các nhà thầu thi công hạ tầng cần hợp tác với các đơn vị phân phối có năng lực pháp nhân minh bạch, hồ sơ chất lượng hoàn chỉnh và kho hàng sẵn sàng điều phối.
CÔNG TY TNHH THƯƠNG MẠI QUỐC TẾ AB (Phú Xuân Vina) khẳng định năng lực nhà cung ứng vật tư hàng đầu thông qua các thế mạnh:
-
Đại diện phân phối cấp 1 chính hãng: Nguồn hàng nhập trực tiếp từ nhà máy Hóa Nhựa Đệ Nhất, Nhựa Bình Minh, Nhựa Tiền Phong, Nhựa Hoa Sen; cam kết 100% nguyên đai nguyên kiện, xuất xứ rõ ràng.
-
Hồ sơ nghiệm thu đầy đủ: Cung cấp đồng bộ chứng chỉ xuất xưởng (CO/CQ), phiếu kiểm định Quatest và hóa đơn giá trị gia tăng (VAT) hợp lệ cho từng gói thầu dự án.
-
Xưởng gia công phụ kiện kỹ thuật: Trực tiếp nhận gia công các chi tiết cút góc, tê thu, tứ thông, ba chạc chữ Y phi tiêu chuẩn khẩu độ lớn theo đúng shop drawing của đơn vị thiết kế.
-
Chính sách giá và giao hàng: Mức chiết khấu thương mại cạnh tranh trực tiếp cho nhà thầu MEP, đội ngũ xe cẩu và xe tải chuyên dụng vận chuyển an toàn, nhanh chóng đến tận chân công trình toàn miền Nam và Tây Nguyên.
BAN KỸ THUẬT & DỰ ÁN — CÔNG TY TNHH THƯƠNG MẠI QUỐC TẾ AB
- Vị thế: Tổng kho phân phối cấp 1 vật tư đường ống cấp thoát nước hạ tầng, ống luồn cáp điện và phụ kiện công nghiệp quy mô lớn.
- Đối tác chiến lược: Nhựa Bình Minh, Nhựa Tiền Phong, Nhựa Đệ Nhất, Nhựa Đồng Nai, Hoa Sen.
- Năng lực đặc thù: Xưởng trực tiếp gia công phụ kiện kỹ thuật uPVC & HDPE khẩu độ lớn theo bản vẽ công trình.
- Văn phòng giao dịch: 1057 đường Tỉnh Lộ 43, Khu Phố 2, Phường Tam Bình, Thành phố Hồ Chí Minh, Việt Nam.
- Hotline / Zalo tư vấn & báo giá: 0909 189 122 – 0902 758 938
- Email: congtyphuxuansg@gmail.com
- Website chính thức: phuxuanvina.com | abgroup.vn
Xem Thêm Quy Cách Và Đơn Giá Của Nhà Sản Xuất
Trân trọng gửi đến bạn đọc quy cách và bảng giá của các thường hiệu Bình Minh, Tiền Phong, Đệ Nhất, Hoa Sen, Đồng Nai ...
PHÚ XUÂN PHÂN PHỐI ỐNG NHỰA - TIỀN PHONG - BÌNH MINH - ĐỆ NHẤT - ĐỒNG NAI - OSPEN - SAM PHÚ - VAN VÀ PHỤ KIỆN KIM LOẠI

BẢNG GIÁ NHỰA BÌNH MINH MỚI NHẤT
| BẢNG GIÁ ỐNG NHỰA PVC BÌNH MINH |
| BẢNG GIÁ ỐNG NHỰA PPR BÌNH MINH |
| BẢNG GIÁ ỐNG NHỰA HDPE BÌNH MINH |
| BẢNG GIÁ ỐNG HDPE GÂN THÀNH ĐÔI BÌNH MINH |
BẢNG GIÁ ỐNG VÀ PHỤ KIỆN NHỰA TIỀN PHONG
BẢNG GIÁ NHỰA ĐỒNG NAI
| BẢNG GIÁ ỐNG NHỰA PVC ĐỒNG NAI |
| BẢNG GIÁ ỐNG NHỰA PPR ĐỒNG NAI |
| BẢNG GIÁ ỐNG NHỰA HDPE ĐỒNG NAI |
BẢNG GIÁ NHỰA ĐỆ NHẤT
| BẢNG GIÁ ỐNG NHỰA PVC ĐỆ NHẤT |
| BẢNG GIÁ ỐNG NHỰA PPR ĐỆ NHẤT |
| BẢNG GIÁ ỐNG NHỰA HDPE ĐỆ NHẤT |
QUY CÁCH ỐNG NHỰA CÁC HÃNG
VAN VÀ PHỤ KIỆN KIM LOẠI
| VAN KIM LOẠI - ĐỒNG - INOX |
| PHỤ KIỆN KIM LOẠI - GANG - INOX |
| VẬT TƯ PHỤ: CÙM TREO TY REN - CẦU CHẮN RÁC |
MÁY HÀN ỐNG NHỰA
| MÁY HÀN ỐNG NHỰA PPR |
| MÁY HÀN ỐNG NHỰA HDPE |
| MÁY HÀN ỐNG NHỰA HDPE ĐIỆN TRỞ |