
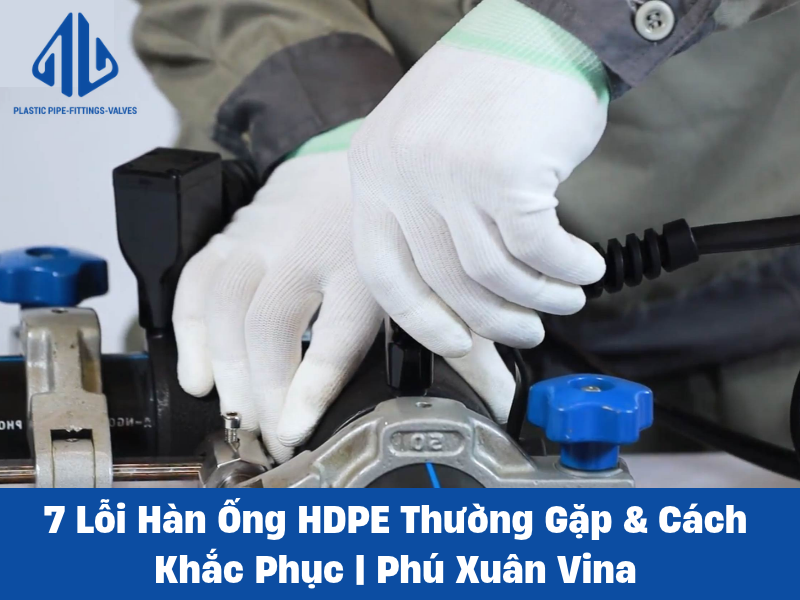
Thông Số & Quy Chuẩn Mối Hàn HDPE
Chủng loại vật tư: Ống nhựa HDPE (PE100, PE80) cấp thoát nước, truyền dẫn áp lực hạ tầng.
Tiêu chuẩn kiểm soát kỹ thuật: TCVN 7305:2008 / ISO 4427:2007, DVS 2207-1 (Hiệp hội hàn Đức).
Phương pháp gia công đấu nối: Hàn nhiệt đối đầu (Butt Fusion), hàn điện trở (Electrofusion).
Nhiệt độ đĩa gia nhiệt tiêu chuẩn: 210°C ± 10°C (áp dụng cho hạt nhựa PE100).
Ngưỡng kiểm soát áp suất hàn: Áp suất kéo + Áp suất gia nhiệt ban đầu (P1), áp suất ngâm nhiệt (P2 ≈ 0), áp suất làm nguội (P3 = P1).
Tổng kho phân phối cấp 1 & Gia công: Công Ty TNHH Thương Mại Quốc Tế AB – Phân phối ống Nhựa Tiền Phong, Ống Nhựa Bình Minh, Ống Nhựa Đệ Nhất; xưởng gia công phụ kiện kỹ thuật khẩu độ lớn theo bản vẽ công trình.
Mối hàn đối đầu nhiệt (Butt Fusion) là mắt xích quyết định trực tiếp đến độ bền áp lực của toàn bộ tuyến ống HDPE trong các công trình cấp thoát nước và hạ tầng ngầm kỹ thuật. Theo ghi nhận thực tế từ công tác giám sát hiện trường, hơn 85% sự cố bục vỡ khi thử áp lực thủy tĩnh bắt nguồn từ lỗi thao tác mối hàn — bao gồm sai lệch nhiệt độ đĩa nhiệt, áp suất ép không đồng trục hoặc bề mặt bám dính tạp chất — chứ không xuất phát từ chất lượng vật liệu thân ống.
Để triệt tiêu nguy cơ rò rỉ và bảo đảm an toàn nghiệm thu theo tiêu chuẩn TCVN 7305 / ISO 4427, Công Ty TNHH Thương Mại Quốc Tế AB — tổng kho phân phối cấp 1 chính hãng các dòng ống Nhựa Tiền Phong, Ống Nhựa Bình Minh, Ống Nhựa Đệ Nhất — tổng hợp và phân tích chi tiết 7 lỗi kỹ thuật hàn HDPE phổ biến nhất ngoài hiện trường, kèm biện pháp khắc phục triệt để và quy trình kiểm soát áp suất chuẩn cho kỹ sư thi công.
Cấu Trúc Phân Tử Polyethylene & Cơ Chế Nhiệt Chảy (DVS 2207-1)
Để hiểu rõ căn nguyên của các khuyết tật mối hàn, kỹ sư cần nắm vững cơ chế liên kết chuỗi polyme ở trạng thái nóng chảy:
-
Cấu trúc tinh thể PE100: Khi chịu tác động của nhiệt độ vượt ngưỡng nóng chảy (khoảng 130°C - 135°C), cấu trúc tinh thể liên kết bán chặt của hạt nhựa PE100 chuyển sang pha vô định hình nhớt dẻo.
-
Quá trình khuếch tán đại phân tử: Dưới tác động đồng thời của nhiệt độ đĩa hàn (210°C ± 10°C) và áp suất ép xác định, các mạch phân tử tại hai mặt đầu ống khuếch tán chéo qua mặt phân giới.
-
Tái kết tinh khi làm nguội: Dưới áp suất làm nguội duy trì liên tục (P3), các chuỗi mạch polyme tái kết tinh đan xen chặt chẽ, tạo thành cấu trúc mối hàn có độ bền kéo đạt 95% - 100% so với thân ống nguyên bản.
Nếu một trong ba tham số Nhiệt độ - Áp suất - Thời gian bị sai lệch, liên kết phân tử bị gián đoạn, hình thành bọt khí, tinh thể rỗng hoặc hiện tượng oxy hóa nhiệt bề mặt.
Xem thêm: Bảng Thông Số Hàn Ống HDPE Chuẩn Kỹ Thuật Dự Án | Phú Xuân Vina
7 Lỗi Thường Gặp Khi Hàn Ống HDPE, Phân Tích Hiện Trường & Biện Pháp Xử Lý
Lỗi 1: Gờ Hàn Không Đều Cả Hai Phía (Bên Dày Bên Mỏng)
-
Hiện tượng thực tế: Gờ hàn (bead) sau khi hoàn thiện phồng lệch tâm rõ rệt, một bên mép ống có gờ cuộn lớn trong khi mép đối diện gờ rất nhỏ hoặc phẳng lì.
-
Nguyên nhân gốc rễ:
-
Hai đầu ống bị lệch tâm trục nghiêm trọng (độ lệch tâm vượt quá 10% chiều dày thành ống).
-
Bào đầu ống không vuông góc hoặc lực siết ngàm kẹp cố định không đồng đều khiến một ống bị trượt lùi khi ép áp suất.
-
Chiều dày thành ống không đồng nhất do ghép nhầm ống khác cấp áp lực (ví dụ: ghép nhầm giữa SDR11 và SDR17; kỹ sư và thủ kho có thể đối chiếu thông số độ dày và quy cách tại Bảng Giá Ống Nhựa Bình Minh trước khi xuất kho cấp phát ra tuyến hàn).
Hậu quả: Tiết diện chịu lực bị co hẹp cục bộ; khi chịu áp lực vận hành, mối nối phát sinh ứng suất cắt tập trung, gây xé rách tại vị trí gờ mỏng.
-
-
Biện pháp khắc phục:
-
Sử dụng con lăn đỡ ống (roller) để triệt tiêu ma sát mặt đất, căn chỉnh độ võng đồng trục trước khi kẹp ống.
-
Vát gọt bằng đĩa bào chuyên dụng cho đến khi phoi bào ra đều thành dải liên tục cả hai bên mép.
-
Căn chỉnh độ lệch tâm sau khi kẹp không được vượt quá 10% chiều dày thành ống.
-
Lỗi 2: Gờ Hàn Quá Nhỏ Hoặc Quá Lớn (Sai Biến Lực & Nhiệt)
-
Hiện tượng thực tế:
-
Gờ quá nhỏ: Chiều rộng gờ không đạt quy chuẩn DVS 2207-1, vết gấp mép không rõ ràng.
-
Gờ quá lớn: Khối nhựa nóng chảy trào phình ra ngoài và tràn vào bên trong lòng ống, làm thu hẹp đường kính trong.
-
-
Nguyên nhân:
-
Gờ nhỏ: Đĩa hàn chưa đạt nhiệt độ quy định (dưới 200°C); thời gian tạo gờ ban đầu chưa đủ hoặc áp lực ép không đạt áp suất tính toán P1.
-
Gờ lớn: Nhiệt độ đĩa hàn vượt ngưỡng (trên 230°C); thời gian ngâm nhiệt quá lâu làm nhựa thoái hóa phân hủy; hoặc áp suất ép quá mức đẩy trôi toàn bộ lớp nhựa dẻo ra ngoài rãnh hàn.
-
-
Biện pháp khắc phục:
-
Đo nhiệt độ thực tế bề mặt đĩa hàn bằng nhiệt kế hồng ngoại hoặc đầu dò tiếp xúc chuyên dụng trước mỗi ca hàn.
-
Cài đặt áp suất đồng hồ chính xác theo công thức:
Áp suất cài đặt = Áp suất tính toán + Áp suất kéo lê
(Trong đó Áp suất kéo lê là lực tối thiểu cần thiết để kích hoạt máy kéo đoạn ống trượt trên mặt bằng).
-
Lỗi 3: Nứt Gãy Mối Hàn Do Làm Nguội Cưỡng Bức Bằng Nước Hoặc Gió Lạnh
-
Hiện tượng thực tế: Bề mặt gờ hàn xuất hiện các vết rạn chân chim; mối nối đứt gãy giòn chỉ sau một thời gian ngắn vận hành dù ban đầu thử áp lực thành công.
-
Nguyên nhân:
-
Thợ thi công nôn nóng ép tiến độ, phun nước lạnh hoặc dùng quạt gió thổi trực tiếp vào mối hàn để rút ngắn thời gian làm nguội.
-
Gió lạnh thổi qua lòng ống ngoài hiện trường không được che chắn kín.
-
-
Hậu quả cơ lý: Quá trình làm nguội đột ngột làm đông cứng lớp mặt ngoài trong khi lõi bên trong vẫn chưa hoàn tất tái kết tinh. Hiện tượng co ngót không đồng đều này sinh ra ứng suất dư kéo nội tại rất lớn, khiến mối nối mất hoàn toàn tính dẻo và gãy giòn khi gặp rung chấn hoặc va đập thủy lực (hiện tượng búa nước).
-
Biện pháp khắc phục:
-
Nghiêm cấm tuyệt đối mọi hình thức làm nguội cưỡng bức bằng nước, đá lạnh hoặc quạt gió.
-
Duy trì áp suất làm nguội P3 trong ngàm kẹp đúng thời gian biểu đồ DVS 2207-1 quy định.
-
Dùng bạt hoặc nắp bịt che chắn hai đầu tuyến ống ngăn gió lạnh lùa qua lòng ống khi thi công trong mùa mưa hoặc khu vực lộng gió.
-
Lỗi 4: Mối Nối Bị Xốp Rỗng, Lẫn Tạp Chất & Bụi Bẩn
-
Hiện tượng thực tế: Khi cắt kiểm tra mẫu thử cơ lý, mặt cắt mối hàn xuất hiện lỗ rỗng li ti dạng bọt khí hoặc vệt đen sạm do đất cát, dầu mỡ bám dính.
-
Nguyên nhân:
-
Không vệ sinh bề mặt ống trước khi bào, hoặc sau khi bào đưa tay dính dầu mỡ sờ vào mép hàn.
-
Bề mặt đĩa gia nhiệt bị trầy xước lớp chống dính PTFE (Teflon), để lại cặn nhựa cháy khét từ những mối hàn trước bám dính vào mối nối mới.
-
-
Hậu quả: Mối nối tạo thành "liên kết giả" (cold joint). Nước hoặc dung dịch rò rỉ len lỏi qua các rãnh xốp tế vi, dẫn tới bục đường ống khi áp suất mạng lưới tăng cao.
-
Biện pháp khắc phục:
-
Vệ sinh kỹ mặt trong và mặt ngoài ống bằng giẻ sạch không xơ sợi; dùng cồn công nghiệp nồng độ cao (Isopropanol từ 99% trở lên) để tẩy sạch dầu mỡ.
-
Thường xuyên làm sạch đĩa gia nhiệt bằng khăn bông mềm khi đĩa còn ấm; tuyệt đối không dùng vật kim loại cạo gỉ làm xước lớp phủ Teflon.
-
Xem thêm: Tiêu Chuẩn Thi Công Và Nghiệm Thu Ống Nhựa HDPE Theo TCVN
Lỗi 5: Thời Gian Chuyển Đổi Quá Dài (Mặt Tiếp Xúc Bị Nguội & Oxy Hóa)
-
Hiện tượng thực tế: Gờ hàn cuộn lại nhưng không hòa tan đồng nhất giữa hai đầu ống, hình thành khe nứt mảnh giữa hai mí cuộn.
-
Nguyên nhân: Thao tác rút đĩa gia nhiệt và đóng ngàm kẹp quá chậm (vượt quá thời gian chuyển tiếp cho phép khoảng 4 đến 12 giây).
-
Hậu quả: Lớp nhựa nóng chảy tiếp xúc với không khí quá lâu sinh ra màng mỏng polyme bị oxy hóa nhiệt và giảm nhanh xuống dưới nhiệt độ dẻo kết dính, ngăn cản các chuỗi mạch phân tử đan xen vào nhau.
-
Biện pháp khắc phục:
-
Kiểm tra hệ thống van điện từ thủy lực của máy hàn, đảm bảo piston đóng ngàm di chuyển trơn tru, dứt khoát.
-
Huấn luyện kỹ năng phối hợp nhịp nhàng giữa thợ điều khiển trạm bơm và thợ rút đĩa nhiệt để hoàn thành thao tác đóng ngàm trong vài giây ngắn ngủi.
-
Lỗi 6: Ống Bị Ô Van, Vặn Xoắn Quá Ngưỡng Cho Phép
-
Hiện tượng thực tế: Hai đầu ống không thể ép khít hoàn toàn vào nhau; mép trên chạm nhau nhưng mép dưới còn hở, hoặc mặt cắt mép ống tạo hình bầu dục elip lệch chuẩn.
-
Nguyên nhân:
-
Quá trình lưu kho bãi kê kích sai cách, xếp chồng ống quá số lớp cho phép khiến ống bị biến dạng nén dẹp.
-
Sử dụng ống cuộn (đường kính từ DN110 trở xuống) nhưng không dùng thiết bị nắn tròn chuyên dụng trước khi hàn.
-
-
Biện pháp khắc phục:
-
Dùng bộ gá nắn tròn (re-rounding clamp) để hiệu chỉnh độ tròn của ống trước khi đưa vào ngàm hàn.
-
Bảo quản ống trên nền phẳng, sử dụng thanh kê gỗ phân tầng theo đúng tiêu chuẩn kỹ thuật nhà máy sản xuất khuyến cáo.
-
Lỗi 7: Bục Mối Hàn Tại Vị Trí Đấu Nối Ống Thép Hoặc Điểm Chuyển Tiếp Van
-
Hiện tượng thực tế: Đường ống bị xé toạc ngay điểm tiếp giáp phụ kiện chuyển tiếp kim loại hoặc tại khớp nối mặt bích sau khi đưa vào vận hành.
-
Nguyên nhân:
-
Khác biệt lớn về hệ số giãn nở nhiệt giữa nhựa HDPE và thép tạo ra tải trọng kéo uốn liên tục tại ngàm kết nối khi nhiệt độ môi trường thay đổi.
-
Thiếu gối đỡ bê tông cố định phụ kiện mặt bích, truyền toàn bộ lực rung lắc cơ học và trọng lượng của van công nghiệp vào mối hàn ống nhựa.
-
-
Biện pháp khắc phục:
-
Thi công đầu stub-end hàn nhiệt kết hợp vòng đệm thép lót bích (backing ring) mạ kẽm đúng tiêu chuẩn áp lực.
-
Đổ gối đỡ bê tông chịu lực (thrust block) tại các điểm uốn cong, nút giao chuyển tiếp kim loại để hấp thụ hoàn toàn xung lực dòng chảy.
-
Bảng Tham Số Hàn Nhiệt Đối Đầu Theo Tiêu Chuẩn DVS 2207-1
Kỹ sư vận hành máy hàn thủy lực cần tuân thủ nghiêm ngặt chu trình thời gian và áp lực kỹ thuật:
| Quy Trình Hàn | Thao Tác Kỹ Thuật | Áp Suất Tác Động (Bar) | Thời Gian Kiểm Soát (Giây) | Hiện Tượng Tiêu Chuẩn Nhận Diện |
|---|---|---|---|---|
| Giai đoạn 1 | Tạo gờ gia nhiệt ban đầu | P1 = P tính + P kéo |
Đến khi đạt độ cao gờ | Gờ nhựa đùn đều xung quanh: 0.5 - 2.5 mm tùy độ dày |
| Giai đoạn 2 | Ngâm nhiệt bề mặt | P2 ≈ 0.1 × P1 |
t2 ≈ 10 × e |
Giữ tiếp xúc nhẹ với đĩa nhiệt; không tạo thêm gờ đùn |
| Giai đoạn 3 | Chuyển đổi (Rút đĩa nhiệt) | 0 |
t4 (cực tiểu: 4 - 10 giây) |
Thao tác dứt khoát; không chạm đĩa vào mép nhựa nóng |
| Giai đoạn 4 | Tăng áp suất tiếp xúc | Tăng đều từ 0 đến P1 | t5 ≈ 4 - 10 giây |
Ép hai bề mặt tiếp xúc đều, không tạo va đập mạnh |
| Giai đoạn 5 | Làm nguội dưới áp suất | P3 = P1 (duy trì) |
t6 ≈ 10 - 20 phút |
Để nguội tự nhiên trong ngàm gá; cấm làm nguội bằng nước |
(Ghi chú: e là chiều dày danh định của thành ống tính bằng mm).
Quy Trình 5 Bước Kiểm Tra & Nghiệm Thu Mối Hàn HDPE
Để ngăn ngừa lỗi rò rỉ trước khi lấp đất hoàn trả mặt bằng, quy trình kiểm soát chất lượng cần thực hiện nghiêm ngặt qua 5 bước:
-
Chuẩn bị mặt bằng & Kiểm tra vật tư: Kê đặt con lăn đỡ ống; loại bỏ các đoạn ống nứt xước sâu quá 10% bề dày; kiểm tra chứng chỉ xuất xưởng từ nhà sản xuất.
-
Gá kẹp & Bào phẳng: Siết ngàm cố định, căn chỉnh độ võng đồng trục; vận hành máy bào tạo mặt tiếp xúc nhẵn phẳng tuyệt đối; lau khử dầu bằng cồn Isopropanol.
-
Thao tác hàn chuẩn chu trình: Cài đặt áp suất bù kéo lê; ngâm nhiệt đủ thời gian và làm nguội tự nhiên theo đúng bảng thông số kỹ thuật.
-
Kiểm tra ngoại quan & Thử uốn gờ (Bead Bend Test): Cắt bóc dải gờ bên ngoài bằng thiết bị chuyên dụng, tiến hành bẻ gập 180° tại các vị trí phân đoạn; nếu xuất hiện vết nứt tách ở đáy gờ, mối hàn không đạt yêu cầu và phải cắt bỏ hàn lại.
-
Thử nghiệm áp lực thủy tĩnh hiện trường: Bơm nước nén thử áp lực theo TCVN 7305 ở mức 1.5 lần áp suất thiết kế (1.5 × PN), duy trì kiểm tra áp kế trong 24 giờ để khẳng định độ kín khít tuyệt đối.
Năng Lực Cung Ứng & Cam Kết Chất Lượng AB Group
Công Ty TNHH Thương Mại Quốc Tế AB định vị là đối tác tin cậy hàng đầu của các tổng thầu xây dựng hạ tầng với 4 ưu thế chiến lược:
-
Tổng kho phân phối cấp 1 chính hãng: Đại lý chiến lược cung cấp các dòng sản phẩm chất lượng cao từ Nhựa Tiền Phong, Ống Nhựa Bình Minh, Ống Nhựa Đệ Nhất. Toàn bộ sản phẩm bàn giao kèm theo đầy đủ hồ sơ chất lượng, CO/CQ và hóa đơn tài chính hợp lệ.
-
Chính sách chiết khấu nhà máy tối ưu: Cơ chế giá phân phối cấp 1 minh bạch, bảo vệ tối đa lợi ích dự toán cho các nhà thầu thi công hạ tầng.
-
Mạng lưới vận tải chuyên dụng: Sở hữu hệ thống xe cẩu tự hành và xe tải tải trọng lớn, điều phối giao hàng tận chân công trình khắp toàn quốc, đáp ứng tiến độ khắt khe.
-
Xưởng gia công phụ kiện kỹ thuật khẩu độ lớn: Trực tiếp chế tạo các loại tê hàn, cút hàn vát góc, ống phân phối kỹ thuật uPVC và HDPE từ DN110 đến DN1200 theo đúng bản vẽ thiết kế, xử lý triệt để các góc giao phức tạp mà phụ kiện đúc tiêu chuẩn không đáp ứng được.
Câu Hỏi Thường Gặp (FAQ) Về Kỹ Thuật Hàn Ống HDPE
1. Tại sao phải cộng áp suất kéo lê (P kéo) khi tính toán áp suất hàn?
Áp suất kéo lê là lực tối thiểu cần thiết để thắng ma sát giữa ống với mặt đất và lực cản của máy hàn. Nếu không cộng áp suất kéo lê, áp lực ép thực tế tại hai đầu ống sẽ bị thiếu hụt, khiến mối hàn không đủ độ liên kết phân tử và dễ nứt vỡ khi chịu tải.
2. Ống HDPE khác thương hiệu hoặc khác cấp áp lực có hàn đối đầu được không?
Có thể hàn đối đầu nếu cùng chủng loại hạt nhựa (như PE100) và tương đồng chỉ số chảy dẻo theo TCVN 7305. Trường hợp khác cấp áp lực (thành ống dày mỏng khác nhau), bắt buộc phải vát mép ống dày theo tỷ lệ dốc 1:5 hoặc chuyển sang dùng phụ kiện hàn điện trở (Electrofusion).
3. Vì sao tuyệt đối không được làm nguội mối hàn HDPE bằng nước hoặc quạt gió?
Làm nguội cưỡng bức khiến bề mặt ngoài đông cứng đột ngột trong khi lõi bên trong chưa kịp kết tinh, sinh ra ứng suất dư nội tại lớn. Điều này làm mối hàn mất tính đàn hồi dẻo, chuyển sang gãy giòn và bục vỡ khi xảy ra hiện tượng búa nước.
4. Dấu hiệu trực quan nào nhận biết mối hàn đạt chuẩn ngay tại hiện trường?
Mối hàn đạt chuẩn có gờ hàn (bead) tròn đều ở cả hai bên mép, kích thước gờ đúng theo bảng tra DVS 2207-1, bề mặt nhẵn mịn, không có bọt khí, không lẫn bụi bẩn và độ lệch tâm giữa hai đầu ống không vượt quá 10% chiều dày thành ống.
5. Phương pháp thử nghiệm nhanh nào kiểm tra độ bền mối hàn mà không phá hủy tuyến ống?
Thử uốn gờ hàn (External Bead Bend Test): Cắt bóc dải gờ hàn bên ngoài, bẻ gập 180° tại nhiều vị trí. Nếu rãnh tiếp giáp không bị nứt tách thì mối nối đạt độ kết tinh chuẩn; sau đó kết hợp bơm nén thử áp lực thủy tĩnh (1.5 × PN) toàn tuyến để nghiệm thu.
6. Thời gian chuyển đổi (rút đĩa nhiệt và đóng ngàm) tối đa là bao lâu?
Thời gian thao tác chỉ được kéo dài từ 4 đến 12 giây tùy theo độ dày ống. Nếu rút đĩa và ép ống quá chậm, bề mặt nhựa nóng chảy sẽ bị nguội cục bộ và oxy hóa khi tiếp xúc không khí, tạo ra "mối hàn nguội" (cold joint) dẫn đến bục rò rỉ.
Thông Tin Liên Hệ
CÔNG TY TNHH THƯƠNG MẠI QUỐC TẾ AB
-
Vị thế: Tổng kho phân phối cấp 1 vật tư đường ống cấp thoát nước hạ tầng, ống luồn cáp điện và phụ kiện công nghiệp quy mô lớn.
- Đối tác chiến lược: Nhựa Bình Minh, Nhựa Tiền Phong, Nhựa Đệ Nhất, Nhựa Đồng Nai, Hoa Sen.
- Năng lực đặc thù: Xưởng trực tiếp gia công phụ kiện kỹ thuật uPVC & HDPE khẩu độ lớn theo bản vẽ công trình.
- Văn phòng giao dịch: 1057 đường Tỉnh Lộ 43, Khu Phố 2, Phường Tam Bình, Thành phố Hồ Chí Minh, Việt Nam.
- Hotline / Zalo tư vấn & báo giá: 0909 189 122 – 0902 758 938
- Email: congtyphuxuansg@gmail.com
- Website chính thức: phuxuanvina.com | abgroup.vn
Xem Thêm Quy Cách Và Đơn Giá Của Nhà Sản Xuất
Trân trọng gửi đến bạn đọc quy cách và bảng giá của các thường hiệu Bình Minh, Tiền Phong, Đệ Nhất, Hoa Sen, Đồng Nai ...
PHÚ XUÂN PHÂN PHỐI ỐNG NHỰA - TIỀN PHONG - BÌNH MINH - ĐỆ NHẤT - ĐỒNG NAI - OSPEN - SAM PHÚ - VAN VÀ PHỤ KIỆN KIM LOẠI

BẢNG GIÁ NHỰA BÌNH MINH MỚI NHẤT
| BẢNG GIÁ ỐNG NHỰA PVC BÌNH MINH |
| BẢNG GIÁ ỐNG NHỰA PPR BÌNH MINH |
| BẢNG GIÁ ỐNG NHỰA HDPE BÌNH MINH |
| BẢNG GIÁ ỐNG HDPE GÂN THÀNH ĐÔI BÌNH MINH |
BẢNG GIÁ ỐNG VÀ PHỤ KIỆN NHỰA TIỀN PHONG
BẢNG GIÁ NHỰA ĐỒNG NAI
| BẢNG GIÁ ỐNG NHỰA PVC ĐỒNG NAI |
| BẢNG GIÁ ỐNG NHỰA PPR ĐỒNG NAI |
| BẢNG GIÁ ỐNG NHỰA HDPE ĐỒNG NAI |
BẢNG GIÁ NHỰA ĐỆ NHẤT
| BẢNG GIÁ ỐNG NHỰA PVC ĐỆ NHẤT |
| BẢNG GIÁ ỐNG NHỰA PPR ĐỆ NHẤT |
| BẢNG GIÁ ỐNG NHỰA HDPE ĐỆ NHẤT |
QUY CÁCH ỐNG NHỰA CÁC HÃNG
VAN VÀ PHỤ KIỆN KIM LOẠI
| VAN KIM LOẠI - ĐỒNG - INOX |
| PHỤ KIỆN KIM LOẠI - GANG - INOX |
| VẬT TƯ PHỤ: CÙM TREO TY REN - CẦU CHẮN RÁC |
MÁY HÀN ỐNG NHỰA
| MÁY HÀN ỐNG NHỰA PPR |
| MÁY HÀN ỐNG NHỰA HDPE |
| MÁY HÀN ỐNG NHỰA HDPE ĐIỆN TRỞ |



.png)


leave a reply
Your email address will not be published. Required fields are marked *