
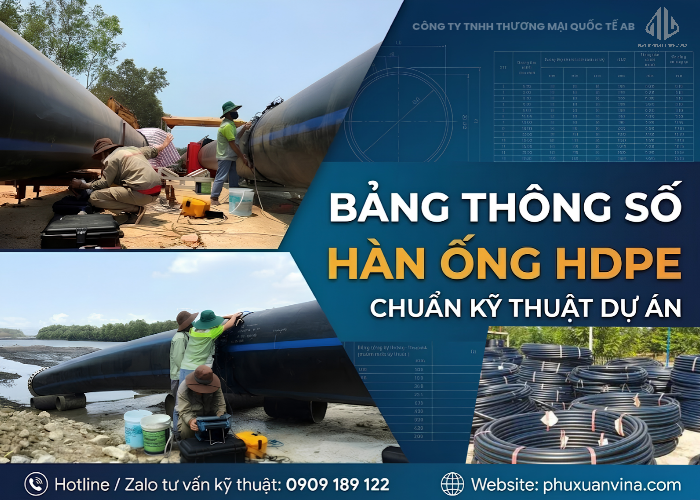
Bảng thông số hàn ống HDPE là tài liệu kỹ thuật quy định chính xác các chỉ số nhiệt độ gia nhiệt (190°C – 220°C), áp suất ép và chu trình thời gian nung – làm nguội theo tiêu chuẩn DVS 2207-1 và TCVN 7305, nhằm đảm bảo mối nối hàn đối đầu đạt độ bền đồng nhất với thân ống. Trong các công trình hạ tầng cấp nước đô thị, thoát nước thải công nghiệp hay hệ thống cáp ngầm ngập mặn, việc thợ cơ điện và chỉ huy trưởng tuân thủ nghiêm ngặt bảng thông số này đóng vai trò tiên quyết để triệt tiêu nguy cơ rò rỉ áp lực, nứt vỡ do bọt khí hoặc ứng suất nhiệt dư.
Công Ty TNHH Thương Mại Quốc Tế AB là đại lý phân phối chính hãng các thương hiệu ống hạ tầng hàng đầu gồm NHỰA TIỀN PHONG, ỐNG NHỰA BÌNH MINH, ỐNG NHỰA ĐỆ NHẤT. Toàn bộ sản phẩm bàn giao tận chân công trình đều đầy đủ chứng chỉ xuất xưởng CO/CQ, kiểm định Quatest 3, kèm chính sách chiết khấu trực tiếp từ nhà máy từ 15% – 25%. Mọi nhu cầu tư vấn giải pháp kỹ thuật mối nối và dự toán vật tư, liên hệ ngay Hotline: 0909 189 122 (Zalo) – 0902 758 938.
Bản Chất Mối Nối Đối Đầu & Các Ký Hiệu Kỹ Thuật Trong Bảng Thông Số Hàn
Phương pháp hàn nhiệt đối đầu hoạt động dựa trên nguyên lý nóng chảy bề mặt đầu ống nhựa dưới tác động của đĩa nhiệt phẳng, sau đó ép chặt hai đầu ống với nhau dưới áp suất định mức để các mạch phân tử polymer liên kết chéo, hình thành mối hàn đồng nhất có độ bền kéo không thua kém thân ống.
Để vận hành máy hàn thủy lực chính xác, kỹ sư dự án cần đọc hiểu tường tận các thông số kiểm soát thời gian và áp suất sau:
● Nhiệt độ đĩa gia nhiệt (°C): Mức nhiệt cần thiết để nung chảy mép ống. Với vật liệu PE100, mức nhiệt chuẩn dao động từ 190°C đến 220°C (phổ biến ở mức 210°C ± 10°C).
● Áp suất hàn P1 (MPa hoặc bar): Áp suất ép ban đầu đẩy hai đầu ống tì sát vào đĩa gia nhiệt để tạo vành gờ nhựa nóng chảy (bead-up).
● Áp suất gia nhiệt P2 (MPa hoặc bar): Áp suất duy trì ở mức tối thiểu (gần như bằng 0) để nhiệt lượng thẩm thấu sâu vào thành ống mà không làm đùn ép hết nhựa lỏng ra ngoài.
● Thời gian T1 (giây): Thời gian gia nhiệt có áp suất ban đầu cho đến khi vành nhựa nóng chảy trào đều quanh chu vi mặt cắt ống.
● Thời gian T2 (giây): Thời gian ngâm nhiệt tăng cường ở áp suất P2 thấp.
● Thời gian chuyển đổi T3 (giây): Thời gian rút đĩa nhiệt ra khỏi hai đầu ống và nhanh chóng ép chặt hai mặt nối vào nhau. Khoảng thời gian này phải diễn ra cực nhanh để ngăn ngừa hiện tượng oxy hóa mặt cắt nóng chảy.
● Thời gian tăng áp T4 (giây): Thời gian nâng áp suất từ 0 lên mức áp suất nén P1.
● Thời gian làm nguội T5 (phút): Thời gian giữ nguyên áp suất hàn cố định trong ngàm kẹp để mối nối kết tinh nguội tự nhiên, triệt tiêu ứng suất dư.
Lưu ý kỹ thuật đặc biệt: Khi thiết lập áp suất trên trạm bơm thủy lực, áp suất thực tế cài đặt trên đồng hồ đo bắt buộc phải cộng thêm áp suất kéo cáp/kéo ống (P kéo) của hệ thống gá kẹp:
P cài đặt = P1 + P kéo
Đảm bảo triệt tiêu lực ma sát giữa thân ống và mặt đất công trường khi máy hàn kéo hai đầu ống áp sát vào nhau.
>>> XEM THÊM: Tiêu Chuẩn Thi Công Và Nghiệm Thu Ống Nhựa HDPE Theo TCVN
Bảng Thông Số Hàn Ống HDPE Chuẩn Kỹ Thuật Dự Án (D90 – D315)
| Kích Thước (mm) | Cấp Áp Lực (PN) | Chiều Dày Ống (mm) | Áp Suất Gia Nhiệt (Bar) | Thời Gian Ủ Nhiệt (giây) | Thời Gian Chuyển Tiếp (giây) | Áp Suất Hàn (Bar) | Thời Gian Làm Nguội (phút) |
|---|---|---|---|---|---|---|---|
| 90 | 8 | 4.3 | 1 | 65 | 5 | 1 | 12 |
| 90 | 10 | 5.4 | 1 | 81 | 5 | 1 | 13 |
| 90 | 12.5 | 6.7 | 1 | 101 | 6 | 1 | 13 |
| 90 | 16 | 8.2 | 2 | 123 | 7 | 2 | 14 |
| 90 | 20 | 10.1 | 2 | 152 | 7 | 2 | 15 |
| 90 | 25 | 12.3 | 2 | 185 | 8 | 2 | 16 |
| 110 | 6 | 4.2 | 1 | 63 | 5 | 1 | 12 |
| 110 | 8 | 5.3 | 1 | 80 | 5 | 1 | 13 |
| 110 | 10 | 6.6 | 2 | 99 | 6 | 2 | 13 |
| 110 | 12.5 | 8.1 | 2 | 122 | 6 | 2 | 14 |
| 110 | 16 | 10.0 | 2 | 150 | 7 | 2 | 15 |
| 110 | 20 | 12.3 | 3 | 185 | 8 | 3 | 16 |
| 110 | 25 | 15.1 | 3 | 196 | 9 | 3 | 23 |
| 125 | 6 | 4.8 | 1 | 72 | 5 | 1 | 12 |
| 125 | 8 | 6.0 | 2 | 90 | 6 | 2 | 13 |
| 125 | 10 | 7.4 | 2 | 111 | 7 | 2 | 14 |
| 125 | 12.5 | 9.2 | 3 | 138 | 7 | 3 | 15 |
| 125 | 16 | 11.4 | 3 | 171 | 8 | 3 | 16 |
| 125 | 20 | 14.0 | 4 | 210 | 9 | 4 | 17 |
| 125 | 25 | 17.1 | 4 | 222 | 9 | 4 | 26 |
| 140 | 6 | 5.4 | 2 | 81 | 5 | 2 | 13 |
| 140 | 8 | 6.7 | 2 | 101 | 6 | 2 | 13 |
| 140 | 10 | 8.3 | 3 | 125 | 7 | 3 | 14 |
| 140 | 12.5 | 10.3 | 3 | 155 | 7 | 3 | 15 |
| 140 | 16 | 12.7 | 4 | 191 | 8 | 4 | 16 |
| 140 | 25 | 19.2 | 5 | 250 | 10 | 5 | 29 |
| 160 | 6 | 6.2 | 2 | 93 | 6 | 2 | 13 |
| 160 | 8 | 7.7 | 3 | 116 | 6 | 3 | 14 |
| 160 | 10 | 9.5 | 3 | 143 | 7 | 3 | 15 |
| 160 | 12.5 | 11.8 | 4 | 177 | 7 | 4 | 16 |
| 160 | 16 | 14.6 | 5 | 219 | 8 | 5 | 17 |
| 160 | 20 | 17.9 | 6 | 233 | 9 | 6 | 27 |
| 160 | 25 | 21.9 | 7 | 285 | 9 | 7 | 33 |
| 180 | 6 | 6.9 | 3 | 104 | 6 | 3 | 13 |
| 180 | 8 | 8.6 | 3 | 129 | 7 | 3 | 14 |
| 180 | 10 | 10.7 | 4 | 161 | 7 | 4 | 15 |
| 180 | 12.5 | 13.3 | 5 | 200 | 7 | 5 | 17 |
| 180 | 16 | 16.4 | 6 | 213 | 8 | 6 | 25 |
| 180 | 20 | 20.1 | 8 | 261 | 9 | 8 | 30 |
| 180 | 25 | 24.6 | 9 | 320 | 10 | 9 | 37 |
| 200 | 6 | 7.7 | 3 | 116 | 6 | 3 | 14 |
| 200 | 8 | 9.6 | 4 | 144 | 7 | 4 | 15 |
| 200 | 10 | 11.9 | 5 | 179 | 8 | 5 | 16 |
| 200 | 12.5 | 14.7 | 6 | 221 | 8 | 6 | 17 |
| 200 | 16 | 18.2 | 8 | 237 | 9 | 8 | 27 |
| 200 | 20 | 22.4 | 9 | 269 | 10 | 9 | 34 |
| 200 | 25 | 27.4 | 11 | 329 | 11 | 11 | 41 |
| 225 | 6 | 8.6 | 4 | 129 | 7 | 4 | 14 |
| 225 | 8 | 10.8 | 5 | 162 | 7 | 5 | 15 |
| 225 | 10 | 13.4 | 7 | 201 | 8 | 7 | 17 |
| 225 | 12.5 | 16.6 | 8 | 249 | 9 | 8 | 25 |
| 225 | 16 | 20.5 | 10 | 267 | 10 | 10 | 31 |
| 225 | 20 | 25.2 | 12 | 302 | 11 | 12 | 38 |
| 250 | 6 | 9.6 | 5 | 144 | 7 | 5 | 15 |
| 250 | 8 | 11.9 | 7 | 179 | 8 | 7 | 16 |
| 250 | 10 | 14.8 | 8 | 222 | 9 | 8 | 17 |
| 250 | 12.5 | 18.4 | 10 | 239 | 10 | 10 | 28 |
| 250 | 16 | 22.7 | 12 | 272 | 11 | 12 | 34 |
| 250 | 20 | 27.9 | 15 | 335 | 12 | 15 | 42 |
| 280 | 6 | 10.7 | 7 | 150 | 7 | 7 | 15 |
| 280 | 8 | 13.4 | 8 | 188 | 9 | 8 | 19 |
| 280 | 10 | 16.6 | 10 | 232 | 9 | 10 | 24 |
| 280 | 12.5 | 20.6 | 13 | 288 | 10 | 13 | 29 |
| 280 | 16 | 25.4 | 15 | 356 | 14 | 15 | 36 |
| 280 | 20 | 31.3 | 18 | 438 | 15 | 18 | 44 |
| 315 | 6 | 12.1 | 9 | 169 | 8 | 9 | 17 |
| 315 | 8 | 15.0 | 11 | 210 | 10 | 11 | 21 |
| 315 | 10 | 18.7 | 13 | 262 | 10 | 13 | 26 |
| 315 | 12.5 | 23.2 | 16 | 325 | 11 | 16 | 33 |
| 315 | 16 | 28.6 | 19 | 400 | 13 | 19 | 40 |
| 315 | 20 | 35.2 | 23 | 493 | 14 | 23 | 50 |
>>> XEM THÊM: Cách Nối Ống HDPE Với Ống Thép Chuẩn Kỹ Thuật | Phú Xuân Vina
Quy Trình 5 Bước Thi Công Hàn Ống HDPE Chuẩn Kỹ Thuật
Thực hiện chuẩn xác 5 bước kỹ thuật sau giúp đảm bảo mối hàn đạt tiêu chuẩn nghiệm thu áp lực thủy tĩnh theo TCVN 7305:
Bước 1: Chuẩn bị mặt bằng và kiểm tra nguồn điện
-
Lựa chọn vị trí bằng phẳng dọc theo rãnh đào để đặt khung kẹp máy hàn.
-
Bắt buộc dựng lều hoặc bạt che chắn gió, bụi bẩn, nắng gắt hoặc nước mưa rơi vào khu vực gia nhiệt.
-
Kiểm tra nguồn điện máy phát hoặc điện lưới tối thiểu 220V ổn định để đĩa nhiệt duy trì nhiệt độ cài đặt không bị sụt áp.
Bước 2: Căn chỉnh đồng trục và bào phẳng mặt cắt
-
Đặt 2 đầu ống cần nối vào khung kẹp gá. Siết bu lông định vị sao cho hai ống nằm trên cùng một trục tim hình học. Độ lệch tâm tối đa không được vượt quá 10% chiều dày thành ống.
-
Đưa máy bào vào giữa hai đầu ống, đóng van ép thủy lực để bào phẳng mặt cắt tiếp xúc cho đến khi phoi nhựa cuộn đều, liên tục.
-
Tách ngàm kẹp, rút máy bào và dùng chổi quét sạch phoi nhựa bám bên trong và bên ngoài. Tuyệt đối không dùng tay chạm vào bề mặt vừa bào để tránh bám dầu mỡ.
Bước 3: Đặt đĩa gia nhiệt và nung chảy mép ống
-
Kiểm tra nhiệt độ đĩa nhiệt đạt ngưỡng tiêu chuẩn (210°C ± 10°C). Dùng khăn sạch không sợi lau nhẹ bề mặt lớp chống dính Teflon.
-
Đặt đĩa nhiệt vào giữa hai mặt cắt ống. Điều khiển van thủy lực nâng áp suất ép lên mức P cài đặt = P1 + P kéo.
-
Khi nhựa nóng chảy trào ra tạo thành vành gờ đều đặn (đạt độ cao theo bảng thông số kỹ thuật), xả áp suất về mức P2 để tiến hành giai đoạn ngâm nhiệt T2.
Bước 4: Thao tác rút đĩa nhiệt và ép nén mối hàn
-
Hết thời gian ngâm nhiệt T2, tách ngàm kẹp, nhanh chóng nhấc đĩa nhiệt ra ngoài trong khoảng thời gian T3 (thường dưới 5 – 8 giây).
-
Ngay lập tức đóng van ép thủy lực để hai mặt nhựa nóng chảy áp chặt vào nhau với thời gian tăng áp T4.
-
Duy trì mức áp suất ép P1 + P kéo ổn định trong suốt chu trình liên kết.
Bước 5: Làm nguội tự nhiên và nghiệm thu ngoại quan
-
Giữ nguyên áp lực ép trong suốt thời gian làm nguội T5. Để mối hàn nguội hoàn toàn tự nhiên theo nhiệt độ môi trường.
-
Nghiêm cấm tuyệt đối các hành vi dội nước lạnh, dùng quạt gió cưỡng bức hoặc di chuyển đường ống khi chưa hết thời gian làm nguội, vì sẽ gây giòn vật liệu và tạo vết nứt tế vi ngầm.
-
Mở ngàm kẹp, tháo ống ra ngoài và kiểm tra ngoại quan: Vành hàn phải lồi đều hai bên, tròn đều chu vi, không có bọt khí, khuyết tật hoặc rãnh lõm ở giữa.
>>> XEM THÊM: Bảng Giá Ống Nhựa Bình Minh Mới Nhất
Chính Sách Bán Hàng & Năng Lực Cung Ứng Vật Tư Phú Xuân Vina
Lựa chọn Công ty TNHH Vật Liệu Xây Dựng Phú Xuân làm đối tác cung ứng vật tư hạ tầng cấp thoát nước mang lại sự an tâm tuyệt đối cho nhà thầu với 4 cam kết nền tảng:
-
Hồ sơ nghiệm thu minh bạch: Toàn bộ đơn hàng ống và phụ kiện mang thương hiệu Tiền Phong, Bình Minh, Đệ Nhất đều đi kèm chứng chỉ xuất xưởng (CO/CQ), phiếu kiểm định Quatest 3 và hóa đơn VAT hợp pháp, hỗ trợ hồ sơ hoàn công dự án thông suốt.
-
Chiết khấu dự án tối ưu: Nhờ vị thế nhà phân phối cấp 1 làm việc trực tiếp cùng các nhà máy lớn, Phú Xuân cung cấp mức chiết khấu cạnh tranh từ 15% – 25%, tối ưu ngân sách đấu thầu cho nhà thầu MEP và hạ tầng.
-
Nguồn hàng sẵn kho & giao hàng cơ động: Hệ thống kho bãi rộng lớn, điều phối đội xe cẩu, xe tải chuyên dụng giao hàng tận chân công trình tại TP.HCM, Bình Dương, Đồng Nai, Long An và các tỉnh Tây Nam Bộ.
-
Năng lực gia công phụ kiện chuyên biệt: Bên cạnh các phụ kiện đúc tiêu chuẩn, Phú Xuân sở hữu xưởng gia công phụ kiện uPVC, phụ kiện hạ tầng theo bản vẽ kỹ thuật với đường kính ngoại cỡ lên đến 800mm.
Câu Hỏi Thường Gặp Về Bảng Thông Số Hàn Ống HDPE
1. Nhiệt độ máy hàn ống HDPE chuẩn kỹ thuật là bao nhiêu độ C?
Nhiệt độ đĩa hàn ống nhựa HDPE PE100 chuẩn kỹ thuật là 210°C ± 10°C (ngưỡng an toàn từ 190°C đến 220°C). Nếu nhiệt độ dưới 190°C, nhựa chưa nóng chảy hoàn toàn dẫn đến nguy cơ tách mối hàn; nếu nhiệt độ vượt quá 230°C, phân tử nhựa PE bị phân hủy nhiệt làm suy giảm cơ tính liên kết.
2. Tại sao phải cộng áp suất kéo (P kéo) vào bảng thông số áp suất hàn thủy lực?
Bắt buộc phải cộng áp suất kéo P kéo vì lực ma sát giữa thân ống dài và mặt đất công trường sẽ cản trở lực ép của xilanh máy hàn. Nếu chỉ cài đúng áp suất P1 trên bảng thông số mà không cộng thêm P kéo, lực ép thực tế tại hai đầu ống sẽ bị thiếu hụt, dẫn đến vành nhựa hàn không đủ độ ngấu liên kết.
3. Có được xối nước lạnh để làm nguội nhanh mối hàn HDPE không?
Tuyệt đối không được xối nước lạnh hoặc dùng hóa chất làm mát cưỡng bức mối hàn HDPE. Việc làm lạnh đột ngột sẽ phá vỡ cấu trúc tinh thể tự nhiên của chuỗi polymer PE, sinh ra ứng suất dư cục bộ khiến mối nối bị giòn và nứt gãy khi hệ thống vận hành chịu búa nước áp lực cao.
4. Chiều cao vành gờ (bead) sau khi hàn đối đầu bao nhiêu là đạt chuẩn nghiệm thu?
Chiều cao vành gờ chuẩn kỹ thuật thường bằng khoảng 0.2 đến 0.25 lần độ dày thành ống (dao động từ 1.0 mm đến 3.5 mm tùy đường kính từ D63 đến D225). Vành gờ đạt chuẩn phải lộn tròn đều về cả hai bên mép ống, rãnh giữa hai gờ không được sâu quá bề mặt thân ống và bề mặt nhựa phải bóng mịn, không cháy xém hay lẫn bọt khí.
5. Hai ống HDPE khác độ dày thành ống (khác cấp áp lực PN) có hàn đối đầu trực tiếp được không?
Không được hàn đối đầu trực tiếp giữa hai đầu ống HDPE có độ dày thành ống chênh lệch vượt quá 10% (ví dụ nối ống PN10 với PN16). Sự chênh lệch chiều dày khiến tốc độ ngấu nhiệt và diện tích tiếp xúc không đồng đều, dẫn đến mối hàn bị lệch tâm và suy giảm khả năng chịu áp lực; trường hợp này bắt buộc phải vát mép chuyển tiếp hoặc sử dụng phụ kiện côn thu hàn/mặt bích.
6. Độ lệch tâm cho phép giữa 2 đầu ống khi gá kẹp trên máy hàn là bao nhiêu?
Độ lệch tâm tối đa cho phép giữa hai đầu ống khi gá kẹp không được vượt quá 10% độ dày thành ống danh định. Nếu độ lệch vượt quá ngưỡng này, ứng suất nén sẽ phân bổ lệch cục bộ, làm mỏng thành ống tại vị trí tiếp giáp và gây nứt vỡ đường ống khi tiến hành thử áp lực thủy tĩnh đường ống.
Thông tin liên hệ
Ban Kỹ Thuật Dự Án — Công Ty TNHH Thương Mại Quốc Tế AB
-
Văn phòng giao dịch: 1057 đường Tỉnh Lộ 43, Khu Phố 2, Phường Tam Bình, Thành phố Hồ Chí Minh, Việt Nam
-
Điện thoại: 0909 189 122 – 0902 758 938
-
Email: congtyphuxuansg@gmail.com
-
Giấy phép ĐKKD / Mã số thuế: 0314259081 (do Sở KH&ĐT TP.HCM cấp ngày 02/03/2017)
-
Website: phuxuanvina.com / abgroup.vn



leave a reply
Your email address will not be published. Required fields are marked *