
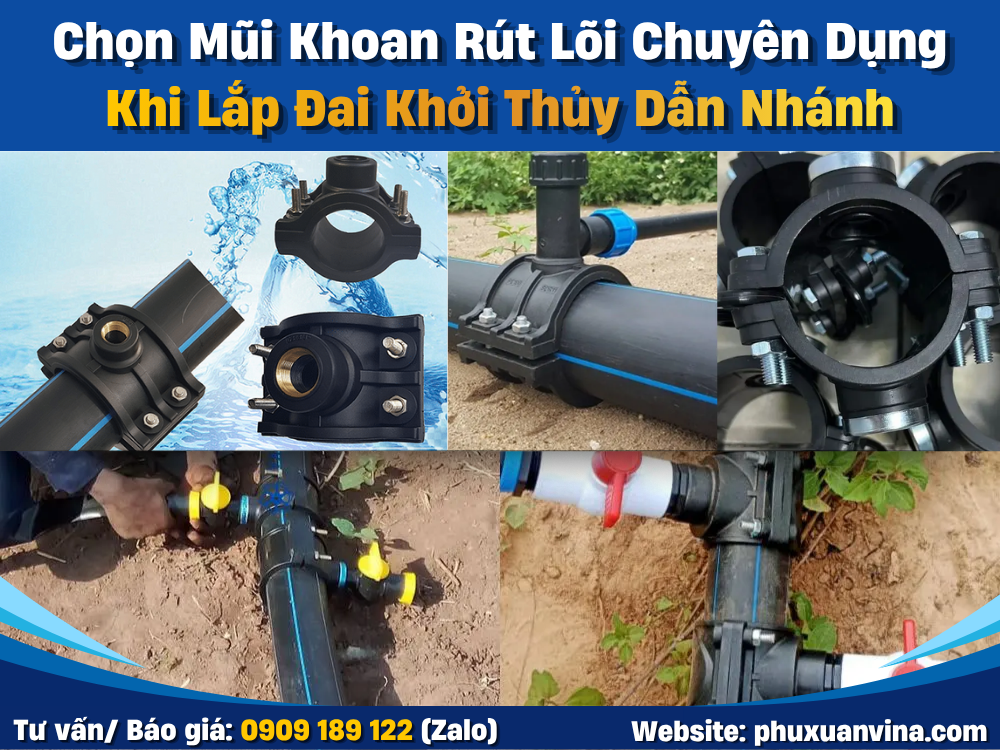
Thao tác trích nhánh trên các tuyến ống áp lực đang vận hành đòi hỏi độ chính xác tuyệt đối ở từng vết cắt. Việc mở khẩu độ để lắp đai khởi thủy không chỉ phụ thuộc vào tay nghề thi công của người thợ mà còn được quyết định bởi cấu trúc hình học chuẩn xác của dụng cụ khoét. Nhằm bảo toàn tính toàn vẹn cơ học cho bề mặt ống và đảm bảo gioăng cao su khóa chặt dòng chảy, CÔNG TY TNHH THƯƠNG MẠI QUỐC TẾ AB (Phú Xuân Vina) phân tích chi tiết tiêu chuẩn chọn lựa mũi khoan rút lõi chuyên dụng, giúp các kỹ sư hạ tầng tối ưu hóa quy trình đấu nối ngầm.
Bản Chất Kỹ Thuật Và Nguyên Lý Khoan Rút Lõi Lắp Đai Khởi Thủy
Việc trích xuất nhánh từ tuyến ống chính yêu cầu một lỗ khoét tròn vành vạnh, không sinh bavia. Mũi khoan rút lõi vận hành theo nguyên lý cắt vòng cung, tạo ra mảnh phoi hình trụ, giữ nguyên vẹn mảng nhựa thừa, ngăn chặn tình trạng phoi vụn rơi vào lòng ống.
Khái Niệm Mũi Khoan Rút Lõi Và Vai Trò Khi Trích Xuất Nhánh
Mũi khoan rút lõi dạng chén (Hole saw) đóng vai trò quyết định trong việc mở khẩu độ trên thành các loại ống nhựa công nghiệp, ống nhựa CPVC SCH40 hay ống nhựa CPVC SCH80 đang chịu áp. Dụng cụ này cắt đứt bề mặt vật liệu thành một vòng tròn đồng tâm, giữ lại lõi phoi bên trong khoang chứa của mũi khoan. Phương pháp này tạo ra vết cắt phẳng mịn, đảm bảo gioăng cao su chữ O (O-ring) của đai bích ôm khít tuyệt đối vào thân ống.
Cơ Chế Cắt Gọt Vật Liệu Thành Ống Chịu Áp
Nguyên lý cắt gọt phụ thuộc vào góc vát của me răng và tốc độ vòng quay (RPM). Khi mũi định tâm tiếp xúc bề mặt nhựa Tiền Phong hoặc các hệ ống PE100, răng cưa hợp kim sẽ bào mòn lớp nhựa theo quỹ đạo tròn. Quá trình ma sát sinh nhiệt thấp, hạn chế tối đa việc làm nóng chảy hay biến dạng cấu trúc phân tử của vách ống.
Các Sự Cố Thường Gặp Nếu Chọn Sai Loại Mũi Khoan
Sử dụng mũi khoét kim loại hoặc mũi khoan gỗ thông thường để cắt ống nhựa áp lực dẫn đến hậu quả nghiêm trọng. Lưỡi cắt thô tạo ra hàng loạt bavia vẩy cá sắc nhọn, trực tiếp cứa rách roăng đệm của phụ kiện ống HDPE khi siết bulong. Đồng thời, phoi nhựa nát vụn rơi vào dòng chảy sẽ làm kẹt cánh van của các thiết bị van điều khiển bằng tay hạ nguồn.
>>>XEM THÊM: Giải Pháp Khắc Phục Sự Cố Nứt Vỡ Đường Ống Bằng Mối Nối Sửa Chữa Nhanh
Tiêu Chuẩn Lựa Chọn Đường Kính Mũi Khoan Kích Thước Φ
Đường kính mũi khoét bắt buộc phải nhỏ hơn hoặc bằng đường kính trong của ngàm đai khởi thủy, thường dao động từ Ø20mm đến Ø200mm. Chọn sai dung sai kích thước sẽ làm hẹp cổ bậc dòng chảy hoặc khiến đai khóa không thể ép chặt màng cao su bảo vệ.
Công Thức Quy Đổi Đường Kính Ống Nhánh Và Mũi Khoan Tương Ứng
Nguyên tắc bất di bất dịch khi chọn kích thước là bám sát thông số của ống nhánh rẽ. Ví dụ, khi trích nhánh nối với ống nhựa Bình Minh phi 63, kỹ sư cần dùng mũi khoét lõi D63 hoặc D60 tùy thuộc vào cấu tạo lỗ thoát của đai khởi thủy. Đường kính lỗ khoan không được vượt quá 80% đường kính ngoài của ống chủ nhằm bảo toàn khả năng chịu lực uốn nén của hệ thống ngầm.
Bảng Thông Số Kích Thước Mũi Khoan Rút Lõi Theo Chuẩn DN/OD
Bảng quy đổi định lượng thông số cung cấp kích thước mâm cắt tương thích với các dòng phụ kiện đai trích nhánh chịu áp, cho phép kỹ sư MEP tra cứu nhanh chóng:
| Kích thước danh nghĩa (DN) | Đường kính ngoài của ống (OD - mm) | Kích thước mũi khoan rút lõi (Khuyên dùng - mm) | Ứng dụng thực tế |
|---|---|---|---|
| DN15 | ~21.3 mm | Φ22 hoặc Φ27 | Luồn ống nước sạch phi 21 |
| DN20 | ~26.9 mm | Φ30 hoặc Φ32 | Luồn ống nước sạch phi 27 |
| DN25 | ~33.7 mm | Φ40 | Luồn ống nước phi 34 |
| DN32 | ~42.4 mm | Φ51 | Luồn ống nước hoặc ống điều hòa phi 42/49 |
| DN40 | ~48.3 mm | Φ53 hoặc Φ60 | Luồn ống nhựa phi 48/50 |
| DN50 | ~60.3 mm | Φ63 hoặc Φ76 | Luồn ống thoát nước phi 60 |
| DN65 | ~73.0 mm | Φ83 hoặc Φ90 | Luồn ống nước hoặc PCCC phi 76/90 |
| DN80 | ~88.9 mm | Φ102 | Luồn ống thép/nhựa phi 90 |
| DN100 | ~114.3 mm | Φ114 hoặc Φ120 | Luồn ống thoát nước chính phi 114 |
| DN125 | ~139.7 mm | Φ140 | Luồn ống phi 140 |
| DN150 | ~168.3 mm | Φ168 | Luồn ống công nghiệp / PCCC |
| DN200 | ~219.1 mm | Φ200 hoặc Φ220 | Luồn ống cỡ lớn |
Sai Số Kỹ Thuật Cho Phép Để Đảm Bảo Độ Kín Khít Gioăng Cao Su
Biên độ sai số tối đa của lỗ khoan so với thông số thiết kế chỉ nằm trong khoảng ±1.5mm. Khe hở quá rộng làm gioăng cao su bị đùn ép ra ngoài khi áp suất nước dâng cao, gây xì rò rỉ. Ngược lại, lỗ khoét quá hẹp cản trở thao tác lắp ráp các dòng van bướm nhựa PVC và kim loại, gây tắc nghẽn lưu lượng phân phối.
>>>XEM THÊM: Cách Nối Ống HDPE Với Ống Thép Chuẩn Kỹ Thuật | Phú Xuân Vina
Vật Liệu Chế Tạo Và Cấu Tạo Của Mũi Khoan Rút Lõi Chuyên Dụng
Mũi khoan rút lõi chất lượng cao được gia công từ thép gió HSS (High Speed Steel) hoặc hợp kim Bi-metal, chịu mài mòn cực tốt. Cấu trúc lò xo tích hợp ở mũi định tâm cho phép đẩy phoi tự động, tối ưu hóa quá trình khoét lỗ liên tục trên vật liệu nhiệt dẻo.
Hợp Kim Thép Carbon Và Lớp Phủ Chống Mài Mòn
-
Thân chén cắt chế tạo từ thép hợp kim Carbon cao cấp, chịu lực vặn xoắn mạnh mẽ từ động cơ máy khoan cầm tay.
-
Phần răng cưa gia cố bằng thép gió HSS hoặc đắp hợp kim cứng Tungsten Carbide (TCT), duy trì độ sắc bén khi cắt xuyên qua ống nhựa PVC SCH80 dày dặn.
-
Bề mặt mũi phủ lớp chống rỉ sét và chịu nhiệt độ cao, ngăn chặn hiện tượng cháy đen mặt nhựa tại vết cắt.
-
Tuổi thọ mũi cắt đạt mức tối đa, cho phép thao tác lặp lại hàng trăm lần trên các loại nhựa kỹ thuật hay ống nhựa bọc FRP siêu cứng mà không bị mẻ me.
Cấu Trúc Me Cắt Và Lò Xo Đẩy Phoi Lõi Nhựa
-
Mũi khoan mồi (mũi định tâm) sắc nhọn, đâm xuyên và giữ cố định quỹ đạo quay, không để chén cắt trượt dài trên mặt cong của ống.
-
Bước răng cưa thiết kế thưa và sâu, tạo không gian lớn để thoát phoi mùn cưa, tránh kẹt dính làm tăng nhiệt độ ma sát.
-
Lò xo thép đàn hồi lồng bao quanh mũi định tâm, tự động đẩy tống mẩu nhựa hình trụ tròn ra ngoài ngay sau khi thao tác khoét hoàn tất.
-
Thiết kế rãnh thoát nhiệt dọc theo vách chén cắt, luân chuyển không khí làm mát lưỡi cắt liên tục khi xuyên qua lớp thành ống và phụ kiện PPH.
Tốc Độ Quay Tối Đa Phù Hợp Với Từng Chất Liệu Ống
Tốc độ vòng quay (RPM) cần hiệu chỉnh tương thích với độ cứng vật liệu. Khoét ống nhựa Đệ Nhất hay ống nhựa Sam Phú hệ uPVC cần RPM dao động từ 300 - 500 vòng/phút. Với dòng ống nhựa PVDF và phụ kiện có cấu trúc phân tử dai, tốc độ cắt cần giảm xuống để lưỡi cắt ăn từ từ, tránh tạo rãnh xước hoặc làm gãy chốt lục giác của trục nối.
>>>XEM THÊM: Bảng Thông Số Hàn Ống HDPE Chuẩn Kỹ Thuật Dự Án | Phú Xuân Vina
Quy Trình Khoan Cắt Và Lưu Ý Kỹ Thuật Khi Thi Công Hiện Trường
Quá trình khoan cắt yêu cầu người thợ thao tác dứt khoát, giữ máy vuông góc 90 độ với trục ống. Việc làm mát bằng nước và thu hồi phoi nhựa triệt để đóng vai trò tiên quyết, bảo vệ thiết bị đo lường hạ nguồn khỏi nguy cơ tắc nghẽn tạp chất cơ học.
Kỹ Thuật Định Tâm Và Kiểm Soát Lực Ép Máy Khoan
Xác định chính xác tọa độ trích nhánh bằng bút lông, ép mũi khoan mồi thẳng góc 90 độ so với mặt lưng ống. Người thợ bóp cò máy khoan nhấp nhả đều tay, dùng lực tì vừa đủ để lưỡi cưa tự ăn sâu vào nhựa Đồng Nai hoặc ống HDPE. Tuyệt đối không đè nén quá mạnh khiến mũi khoan bị vấp ngàm, làm rách toạc mảng lớn trên thành ống áp lực.
Phương Pháp Làm Mát Và Thu Hồi Phoi Nhựa Tránh Tắc Nghẽn
Nhiệt lượng sinh ra do ma sát dễ làm dính bết phoi nhựa vào me cắt. Kỹ thuật viên cần bơm nước làm mát liên tục vào vị trí khoét. Ngay khi lưỡi cưa xuyên thủng thành ống, lò xo sẽ đẩy nẩy miếng nhựa tròn ra ngoài. Phải nhặt bỏ miếng phoi này ngay lập tức, ngăn chặn chúng trôi tụt vào lòng ống gây hư hỏng các cụm van điều khiển khí nén và điện.
Xử Lý Mép Cắt Và Vệ Sinh Trước Khi Siết Đai Bích
Mép lỗ khoét sau khi rút mũi khoan phải được xử lý sạch sẽ. Sử dụng dao gọt bavia chuyên dụng cạo nhẹ lớp viền sờn gai, tạo mặt phẳng hoàn hảo cho gioăng đai khởi thủy. Dùng khăn tẩm cồn lau sạch bụi mùn cưa và mỡ nhờn, sau đó định vị đai bích và kết nối cùng vật tư phụ - sắt - inox như bulong mạ kẽm. Thao tác siết ốc cần đều tay bằng cờ lê lực để khóa chặt cụm phụ kiện ống PVC.
>>>XEM THÊM: Biện Pháp Thi Công Đào Mương Rải Ống HDPE Chôn Ngầm Đúng Kỹ Thuật | Phú Xuân Vina
Giải Pháp Cung Ứng Vật Tư Và Năng Lực Phân Phối Từ AB Group
CÔNG TY TNHH THƯƠNG MẠI QUỐC TẾ AB (Phú Xuân Vina) tự hào là tổng kho cung ứng vật tư hạ tầng B2B hàng đầu. Chúng tôi phân phối trọn gói đai khởi thủy, ống nhựa áp lực, van công nghiệp, mang lại phương án đồng bộ và tiết kiệm chi phí cho các tổng thầu cơ điện.
Hệ Sinh Thái Phụ Kiện Trích Nhánh Đồng Bộ Đạt Chuẩn Quốc Tế
Hệ thống vật tư của AB Group bao phủ toàn diện từ ống cấp nước ngầm đến ống nhựa PVC trong suốt công nghiệp. Sự đồng bộ giữa đai khởi thủy, roăng cao su đúc, và các dòng ống và phụ kiện PFA tạo thành chuỗi liên kết an toàn tuyệt đối. Mọi sản phẩm đều đạt chuẩn thử nghiệm thủy tĩnh khắt khe, đáp ứng áp lực làm việc PN10, PN16 vĩnh cửu.
Khả Năng Đáp Ứng Vật Tư Cho Các Dự Án Hạ Tầng Quy Mô Lớn
Năng lực lưu trữ kho bãi khổng lồ cho phép AB Group cung ứng tức thời số lượng lớn ống thông gió PP và PVC và ống HDPE xoắn luồn cáp. Bên cạnh đó, xưởng gia công phụ kiện trực tiếp chế tạo các loại lơi, chếch, tê thu phi tiêu chuẩn theo bản vẽ shop drawing, giải quyết nhanh gọn những vị trí đấu nối chật hẹp tại các hầm bơm ngầm.
Chính Sách Hỗ Trợ Kỹ Thuật Và Cam Kết Chất Lượng Từ Phú Xuân Vina
Chúng tôi không đơn thuần bán hàng mà mang đến phương án bảo vệ tài sản công trình. Đội ngũ kỹ sư tại Phú Xuân Vina trực tiếp hỗ trợ nhà thầu tư vấn chọn lựa keo dán chịu áp, hiệu chuẩn thiết bị máy hàn ống nhựa, và hướng dẫn kết nối van kim loại - gang - đồng - inox cùng phụ kiện kim loại - gang - inox. AB Group cấp đầy đủ CO/CQ, bảng test report, bảo chứng uy tín cho mọi gói thầu thi công trọng điểm.
>>>XEM THÊM: Tổng Kho Phân Phối Ống Nhựa Cấp Thoát Nước Miền Nam Giá Tốt
Câu Hỏi Thường Gặp (FAQ)
Câu 1: Mũi khoan rút lõi khoét ống nhựa chịu áp là gì?
Mũi khoan rút lõi dạng chén là công cụ tạo lỗ tròn đồng tâm, giữ lại lõi phoi bên trong. Dụng cụ này cho phép khoét thủng thành ống chuẩn xác, tạo mặt cắt nhẵn mịn để lắp ghép đai khởi thủy mà không làm rách gioăng cao su, đảm bảo tính kín khít thủy lực.
Câu 2: Tại sao không dùng mũi khoan xoắn thông thường để khoét lỗ lắp đai khởi thủy?
Mũi khoan xoắn kim loại sẽ băm nát bề mặt nhựa, tạo ra vô số bavia vẩy cá sắc bén. Các dải bavia này ngăn cản bề mặt gioăng ép sát vào lưng ống, dẫn đến xì nước cục bộ, đồng thời phoi vụn trôi vào trong ống sẽ làm kẹt màng van công nghiệp.
Câu 3: Có thể dùng máy khoan tốc độ cao để khoét ống HDPE được không?
Hoàn toàn không nên. Tốc độ RPM quá cao sinh ra ma sát nhiệt lớn, làm nóng chảy và nhão bề mặt mép cắt của vật liệu HDPE. Kỹ sư bắt buộc khống chế tốc độ quay ở mức 300 - 500 vòng/phút, kết hợp bơm nước làm mát lưỡi hợp kim liên tục.
Câu 4: Khi khoan thủng thành ống, làm sao để phoi nhựa không rơi vào lòng ống?
Mũi rút lõi đạt chuẩn luôn tích hợp lò xo đẩy phoi bao quanh mũi mồi định tâm. Ngay thời điểm lưỡi cưa xuyên thủng thành vách ống, lực nén của lò xo sẽ bật tung mảnh nhựa hình trụ ra ngoài, ngăn chặn triệt để tình trạng tạp chất rơi xuống dòng chảy.
Câu 5: Cần trang bị thêm dụng cụ gì sau khi rút mũi khoan ra khỏi mặt ống?
Bề mặt lỗ khoét vẫn tồn tại gờ gợn nhỏ li ti. Kỹ thuật viên bắt buộc dùng dao gọt bavia cầm tay rọc nhẹ viền mép để tạo độ bo tròn trơn nhẵn, sau đó dùng giẻ thấm dung môi cồn lau sạch vụn mùn cưa và mỡ nhớt trước khi áp gioăng đai khởi thủy vào.
Câu 6: Phú Xuân Vina có cung cấp trọn bộ đai khởi thủy và phụ kiện trích nhánh không?
Có. CÔNG TY TNHH THƯƠNG MẠI QUỐC TẾ AB phân phối trọn gói đai trích nhánh chữ U, đai kẹp nhựa uPVC, đai HDPE chịu áp, đồng thời cung cấp đa dạng ống nước Sanking, vật tư đệm lót chuyên dụng, đầy đủ kích cỡ phục vụ dự án thi công hạ tầng đô thị.
BAN KỸ THUẬT & DỰ ÁN — CÔNG TY TNHH THƯƠNG MẠI QUỐC TẾ AB
- Vị thế: Tổng kho phân phối cấp 1 vật tư đường ống cấp thoát nước hạ tầng, ống luồn cáp điện và phụ kiện công nghiệp quy mô lớn.
- Đối tác chiến lược: Nhựa Bình Minh, Nhựa Tiền Phong, Nhựa Đệ Nhất, Nhựa Đồng Nai, Hoa Sen.
- Năng lực đặc thù: Xưởng trực tiếp gia công phụ kiện kỹ thuật uPVC & HDPE khẩu độ lớn theo bản vẽ công trình.
- Văn phòng giao dịch: 1057 đường Tỉnh Lộ 43, Khu Phố 2, Phường Tam Bình, Thành phố Hồ Chí Minh, Việt Nam.
- Hotline / Zalo tư vấn & báo giá: 0909 189 122 – 0902 758 938
- Email: congtyphuxuansg@gmail.com
- Website chính thức: phuxuanvina.com | abgroup.vn
Xem Thêm Quy Cách Và Đơn Giá Của Nhà Sản Xuất
Trân trọng gửi đến bạn đọc quy cách và bảng giá của các thường hiệu Bình Minh, Tiền Phong, Đệ Nhất, Hoa Sen, Đồng Nai ...
PHÚ XUÂN PHÂN PHỐI ỐNG NHỰA - TIỀN PHONG - BÌNH MINH - ĐỆ NHẤT - ĐỒNG NAI - OSPEN - SAM PHÚ - VAN VÀ PHỤ KIỆN KIM LOẠI

BẢNG GIÁ NHỰA BÌNH MINH MỚI NHẤT
| BẢNG GIÁ ỐNG NHỰA PVC BÌNH MINH |
| BẢNG GIÁ ỐNG NHỰA PPR BÌNH MINH |
| BẢNG GIÁ ỐNG NHỰA HDPE BÌNH MINH |
| BẢNG GIÁ ỐNG HDPE GÂN THÀNH ĐÔI BÌNH MINH |
BẢNG GIÁ ỐNG VÀ PHỤ KIỆN NHỰA TIỀN PHONG
BẢNG GIÁ NHỰA ĐỒNG NAI
| BẢNG GIÁ ỐNG NHỰA PVC ĐỒNG NAI |
| BẢNG GIÁ ỐNG NHỰA PPR ĐỒNG NAI |
| BẢNG GIÁ ỐNG NHỰA HDPE ĐỒNG NAI |
BẢNG GIÁ NHỰA ĐỆ NHẤT
| BẢNG GIÁ ỐNG NHỰA PVC ĐỆ NHẤT |
| BẢNG GIÁ ỐNG NHỰA PPR ĐỆ NHẤT |
| BẢNG GIÁ ỐNG NHỰA HDPE ĐỆ NHẤT |
QUY CÁCH ỐNG NHỰA CÁC HÃNG
VAN VÀ PHỤ KIỆN KIM LOẠI
| VAN KIM LOẠI - ĐỒNG - INOX |
| PHỤ KIỆN KIM LOẠI - GANG - INOX |
| VẬT TƯ PHỤ: CÙM TREO TY REN - CẦU CHẮN RÁC |
MÁY HÀN ỐNG NHỰA
| MÁY HÀN ỐNG NHỰA PPR |
| MÁY HÀN ỐNG NHỰA HDPE |
| MÁY HÀN ỐNG NHỰA HDPE ĐIỆN TRỞ |









leave a reply
Your email address will not be published. Required fields are marked *